


Kiegyensúlyozatlanság a nyomdafestékben és növekvő hibaarány
Amikor cégünk a Heidelberg CD102 nyomógépet használja négy-színes nyomtatáshoz, a szövegterület 50%-ánál és 75%-ánál jelentős eltéréseket találtunk a magenta lemezen (1. ábra). A fő problémák az egyenetlenül nagyított pontok, az elmosódott képek és szövegek, a nyomtatás során észrevehető színváltozások, valamint a gép vízfogyasztásának jelentős növekedése volt. Ezek a problémák nyilvánvaló színfakulást, csökkent telítettséget, a középtónusok gradációjának elvesztését a nyomtatott anyagokban és a selejt arányának észrevehető növekedését okozták.
A hiba oka
A személyzet először a lenyomathengert és az adagoló megfogókat ellenőrizte, és megerősítette, hogy a kenés normális, a megfogó párnák tiszták és törmelékmentesek. A takaróhenger festékezőhenger-nyomásának ellenőrzésekor azonban instabil nyomást találtunk. A szisztematikus ellenőrzést követően megállapították, hogy a hiba kiváltó oka: a 80 mm átmérőjű működő oldalsó festőgörgős csapágy kenés hiánya miatt elakadt, ami a csapágy blokkolását okozta. A gép működése közben a csapágyhüvely szinkronban forgott a festékhengerrel, ami a csapágypohár súlyos kopását eredményezte (2. ábra). A kopás mértéke meghaladta a szabványos tartományt, ami a csapágyülés illeszkedő felületének mély kopásához vezetett.
Amikor a gép alapjáraton működik, a 80 mm átmérőjű festékhenger viszonylag simán mozoghat a csapágypohárban. A nyomással történő nyomtatás során azonban a festékhenger először egyoldalúan érintkezik a tintaelosztó hengerrel, majd a nyomás kifejtése után egyszerre érintkezik a tintaelosztó hengerrel és a nyomólappal. A gép minden egyes elfordulása azt okozza, hogy a festékhenger szabálytalan lötyögést tapasztal a kopott csapágypohárban, amikor érintkezik a nyomtatólemezzel. Ez először a nyomtatási pontokat károsítja, ami az 1. ábrán látható elmosódott és deformálódott pontproblémát eredményez. Ezen túlmenően, a festékhenger ingadozása, amikor érintkezik a nyomólappal, szabálytalan nyomásváltozást okoz a festékhenger és a tintaelosztó görgő, valamint a festékhenger és a nyomtatólemez között, ami ezt követően a festék kiegyensúlyozásához és tintafolyamathoz vezethet.
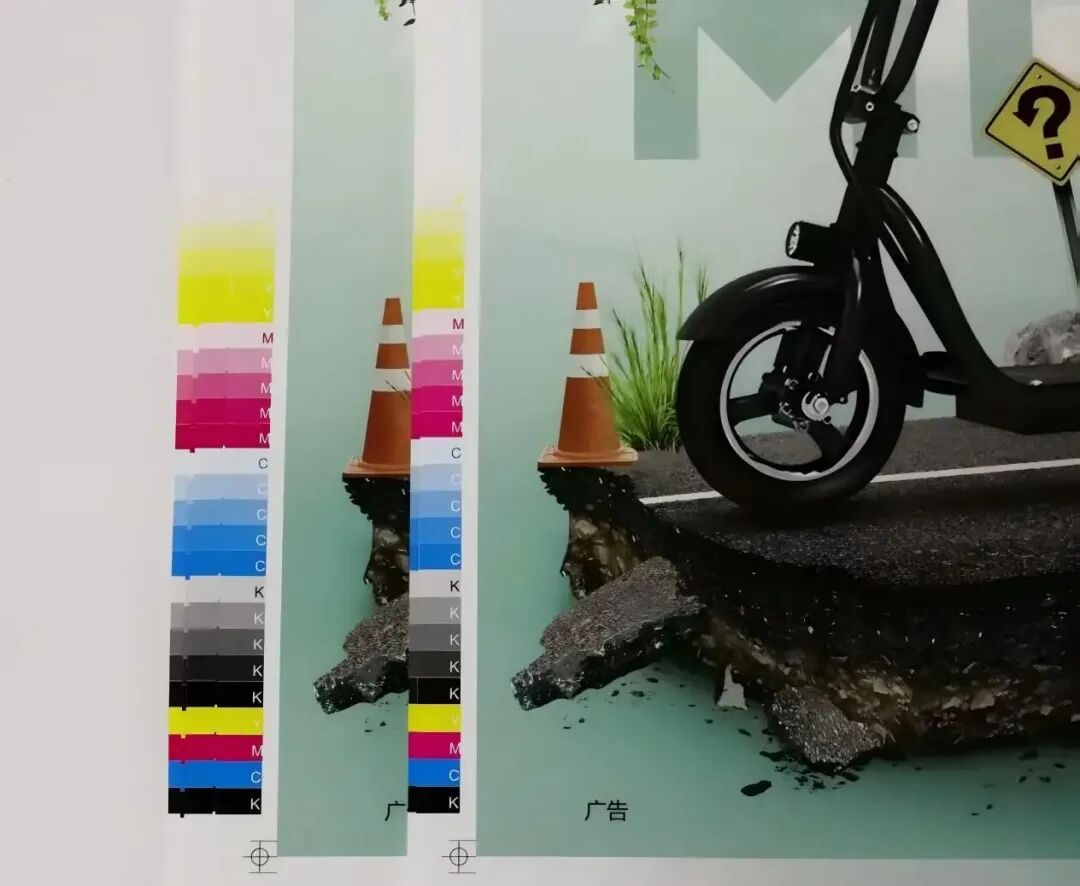
1. ábra Problémás bélyegző (balra) és beállított bélyegző (jobbra)
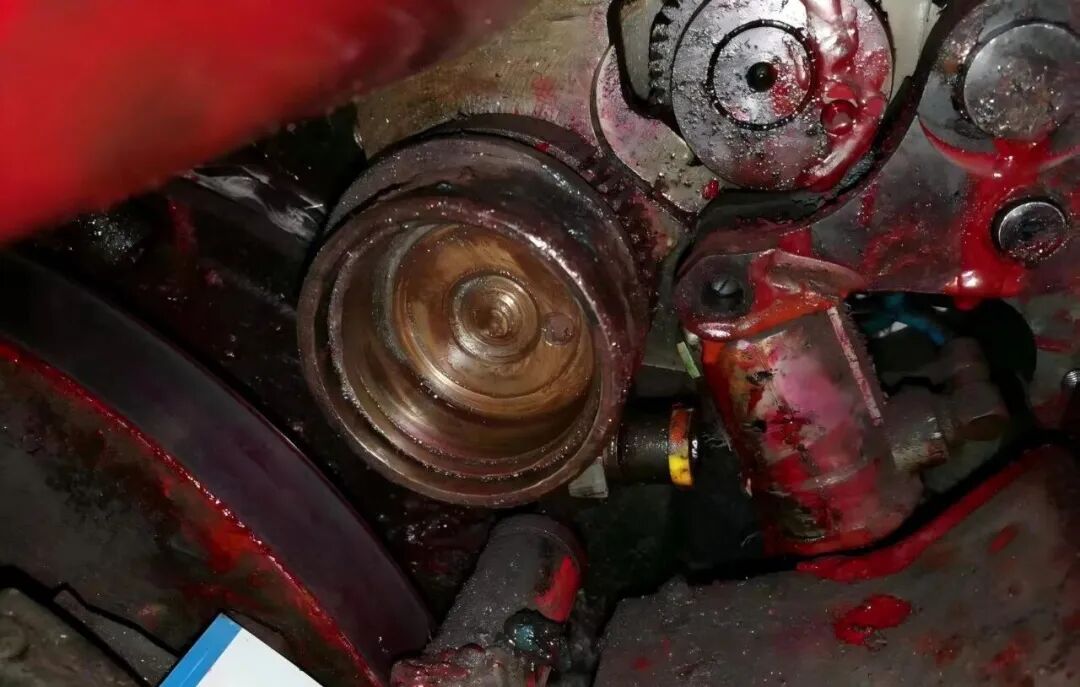 2. ábra Az Anilox Roller Bowl kopási állapota
Szabványosított karbantartási folyamat
Mivel a formahenger mozgása során főként a kifolyógörgőre támaszkodik, és csak ritmikus enyhe lassítást hajt végre a nyomólappal érintkezve, a 3. ábrán látható szabvány szigorú betartása a nyomtatási nyomás beállításakor kulcsfontosságú. A nyomógörgő és a szökőkúthenger közötti nyomásarány 1 mm-rel nagyobb legyen, mint a nyomólemezre ható nyomás. Ha a nyomóhenger és a nyomólemez közötti nyomás meghaladja az űrlaphenger és az elosztóhenger közötti nyomást, az űrlaphenger szabálytalanul lelassul, ami egyenetlen tintaátvitelt, túlzott víz- és tintaproblémákat okoz, és végül instabil tintaszínt eredményez.
A tényleges gyártás során, amikor a napi ellenőrzések során a munkatársak a formahenger nyomását ellenőrzik, általában csak a formahenger és a nyomólap közötti nyomásra figyelnek, figyelmen kívül hagyva a formahenger és az elosztóhenger közötti nyomást. A szabványos karbantartási folyamat a következő:
(1) Leállítás és tisztítás: Húzza ki a tápellátást és helyezzen el egy reteszelő címkét, majd alaposan távolítsa el a tintafilmet a görgő felületéről és a csapágyház belsejében lévő fémtörmeléket erre a célra szolgáló tisztítószerrel.
(2) Alkatrészcsere: Cserélje ki az eredeti gyártó csapágyegységét (beleértve a csapágytálat, a golyókat és a ketrecet). Telepítés előtt végezzen ultrahangos tisztítást és nitrogénfúvatást, hogy biztosítsa a szennyeződésmentes-összeszerelést.
(3) Nyomáskalibrálás: A kalibráláshoz használjon Heidelberg nyomásmérő fóliát (a 3. ábrán látható módon).
(4) Határozza meg a nyomásszabványokat: A tintanyom szélessége az űrlaphenger és a kifolyógörgő között 4 ± 1 mm legyen; az érintkezési szélességet a nyomólappal 4-1 mm-re kell beállítani.
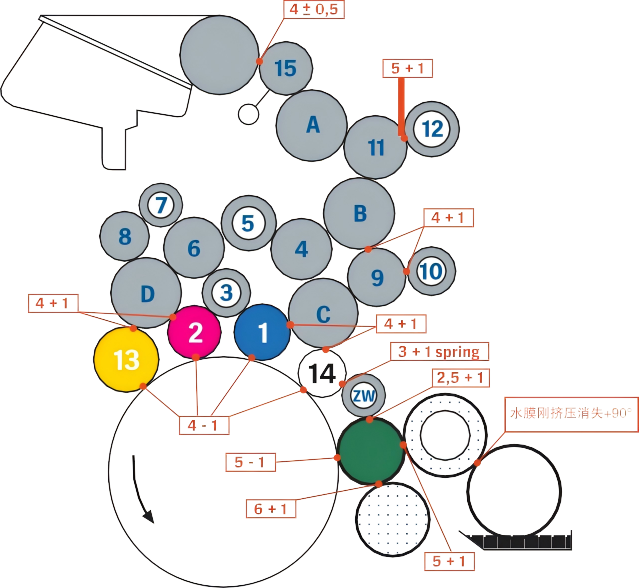
3. ábra Nyomtatási nyomás beállítási szabvány
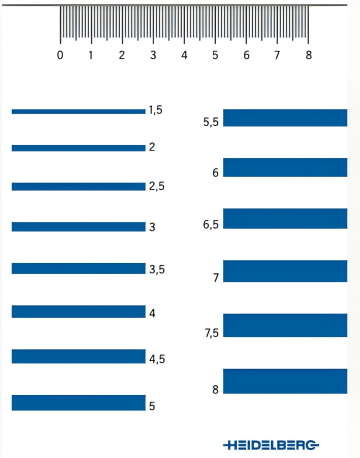 4. ábra Heidelbergi stresszteszt-film
Karbantartó hatás
A szabványos karbantartást követően a berendezések és a nyomtatott termékek minősége jelentősen javult, és minden mutató visszatért a normál tartományba:
(1) A bíbor változat 50%-os kimeneti növekedési értéke oda-vissza ingadozik a karbantartás előtti 22-45%-ról körülbelül 18%-ra (a 17±3%-os kimeneti növekedés követelményének megfelelően).
(2) A 75%-os pontsűrűségű gradiens szint gradiens simasága 40%-kal nő, és a nyomtatási folyamat során nincs nyilvánvaló elszíneződés.
(3) A 8 órás folyamatos gyártás adatfigyelése azt mutatja, hogy a nyomdavíz fogyasztás (a hibás egység javítása után) 20%-kal, a selejt arány 22%-ról 0,2%-ra csökken.
(4) A berendezés stabilitásának ellenőrzése megállapította, hogy 72 órás folyamatos működés során az infravörös hőkamera azt mutatta, hogy a lemezgörgős csapágy hőmérséklete a normál 40±2 fokos tartományban stabil, és a rezgésspektrum elemzésben nem volt rendellenes csúcs.
Problémaelemzés
01/ Karbantartó mechanizmusok hibái
Ennek a meghibásodásnak az egyik fő oka, hogy nyilvánvaló hibák vannak a berendezés karbantartási mechanizmusában, és a vonatkozó műveletek sértik a berendezés karbantartási kézikönyvének előírásait, amely előírja, hogy a tintahengert havonta szét kell szerelni, ellenőrizni kell a csapágyak állapotát, kenőolajat kell hozzáadni, és a tintahenger nyomását szabványos módon kell beállítani. Ráadásul a korábbi karbantartás során tévedésből közönséges hézagmérőket használtak a Heidelberg speciális tintanyomszélesség-érzékelő fóliája helyett, ami 2,2 mm-es hézagbeállítási eltérést eredményezett, a tintahenger nyomását pedig tévesen 6,2 mm-re állítottuk be (55%-kal meghaladja a szabvány értéket), ami csapágy túlterhelést eredményezett.
Ha a gumihenger normál bemélyedése 4 mm, a nyomás 18N; Amikor a bemélyedés eléri a 6 mm-t, a nyomás 63,5 N-ra növekszik, és amikor a bemélyedés eléri a 8 mm-t, a nyomás eléri a 149 N-t. Minél nagyobb a bemélyedés, annál gyorsabban kopik a berendezés, annál nagyobb a tinta- és nedvesítőfolyadék-fogyasztás, és ennek megfelelően nő a villamosenergia-fogyasztás. Ugyanakkor a túlzott nyomás a gumihenger nyilvánvaló hőfelhalmozódásához, magasabb hőmérséklethez és széles bemélyedéshez vezet, ami nemlineárisan növeli a tényleges nyomást a nyomtatási folyamatban, felgyorsítva a gumihenger keményedését. Bár a gumihenger keménysége bizonyos mértékig növelheti a korrózióállóságot, jelentősen csökkenti a víz- és tintaátviteli kapacitást, növeli a nyomtatóberendezés tintaveszteségét és a nyomólemez grafikájának kopását. Ezért a nyomtatási minőség befolyásolása nélkül a gumihenger nyomását lehetőleg csökkenteni kell, és a gyártó által megadott minimális értéket optimálisnak kell tartani.
02/ Jó munkát végezzen a gumihenger karbantartásában
A gumihengerek napi karbantartása egységes folyamatot kell, hogy képezzen, és a napi átadás során ellenőrizni kell a lemez nyomását; A heti karbantartás során a lemezhenger és a tintahenger nyomásának ellenőrzésére kell összpontosítani, és jó munkát kell végezni a lemeztintahenger karbantartásában, hogy a gyártás során mindig viszonylag stabil állapotban maradjon.
Az új gumihenger felületének egyenetlennek kell lennie, és tapintásra kissé fanyarnak kell lennie (5. ábra), hogy biztosítsa a vízfilm és a tinta egyenletes átvitelét. A hosszan tartó-használat során a tintával, nedvesítő folyadékkal és különböző oldószerekkel való mindennapos érintkezés, valamint a külső környezet hatására az új gumihenger keménysége általában megnő egy használati idő után, ami normális állapot. Ha a gumihenger zsugorodása és keményedése enyhe, a tintaátviteli jellemzők a nyomás megfelelő beállításával fenntarthatók.
A gumihenger keménységének növekedése azt is jelenti, hogy a papírgyapot papírpor és a nedvesítőoldatban lévő oxidált anyagok lerakódnak a henger felületére, megkeményedett filmet képezve. Ezt a megkeményedett fóliát rendszeresen el kell távolítani (5. ábra), hogy megakadályozzuk, hogy tovább keményedjen és glazírozzon, ami instabilitást okozhat a tinta és a víz átvitelében. A felület megszilárdulásakor a szennyezett üvegezőanyagot a karbantartás során kalciumeltávolító pasztával kell eltávolítani.
A tisztítószer kiválasztása a legkritikusabb tényező a gumihenger élettartama szempontjából. Bár az erősen illékony tisztítószerek könnyen eltávolítják a felületről a megszilárdult üledékeket, a gumihengerek zsugorodását is okozzák. A tisztítószerek nem megfelelő használata a gumihengerek tágulásához, összehúzódásához és deformálódásához is vezet, befolyásolja a gumihengerek közötti nyomás stabilitását, sőt a csővezetékeket, tömítőgyűrűket, gépfestéket és még a gumitakarókat is korrodálja. Ezért a félig-vizes-bázisú, alacsony-VOC-tartalmú autómosóvizet kell választani. Karbantartás után a gumihengert vissza kell állítani az új gumigörgő érzetére, hogy a helyére kerüljön. A karbantartáshoz nincsenek parancsikonok, és annak tartósnak kell lennie.
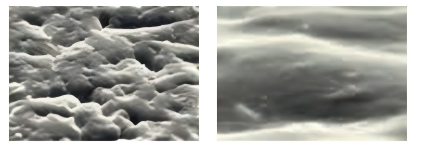
5. ábra Új gumihenger felülete (balra) és a gumihenger felülete üvegezés után (jobbra)
A nyomtatási minőség kulcsa a tinta{0}}víz egyensúlyában rejlik, és ennek az egyensúlynak a fenntartásában a szökőkúthenger és a tintahenger döntő szerepet játszik. A napi gyártás során gyakoriak a különböző minőségi problémák, amelyeket a hengerek nem megfelelő beállítása vagy kopása okoz. Ezért elengedhetetlen a munkavégzés során a görgők rendszeres ellenőrzése és ellenőrzése, valamint a henger felületének, átmérőjének és nyomásának időszakos karbantartása és beállítása, hogy minden görgő megfelelő állapotban legyen. A berendezések beállításának adat-vezéreltnek és szabványosítottnak kell lennie, hozzájárulva az iparág magas{5}minőségű fejlődéséhez.