


Ragasztóanyagok törnek a hulladéklerakás során? Ezeket az okokat nem szabad figyelmen kívül hagyni!
Viszonylag gyakori, hogy az öntapadós{0}}anyagok hulladékéle eltörik a stancolt-vágás során. Amint egy törés bekövetkezik, a kezelőknek le kell állítaniuk a gépet, hogy újraszervezzék a hulladék szélét, ami viszont csökkenti a termelési hatékonyságot és megnövekszik a nyersanyag-pazarlás. Tehát mik az okai az öntapadós{4}}anyag stancolási-vágásánál előforduló hulladékél törésének, és hogyan kell kezelni?
01 Maga az anyag alacsony szakítószilárdsága, ami a hulladékél törését okozza
Egyes anyagok, mint például a bevont papír (más néven fényes bevonatú papír), rövidebb papírszálakkal rendelkeznek, és viszonylag törékenyek. A sajtoló-hulladék eltávolítási folyamata során a hulladék élének szakítószilárdsága kisebb, mint a berendezés által kifejtett feszültség, így könnyen eltörik.
Ilyen esetekben a lehető legkisebbre kell csökkenteni a berendezés hulladékszállítási feszültségét. Ha a berendezés hulladékeltávolítási feszültsége már a legalacsonyabb szintre van állítva, de a probléma továbbra is fennáll, akkor a folyamat előzetes tervezési szakaszában a hulladékélt szélesebbre kell tervezni, hogy ne fordulhasson elő gyakran a hulladékél törés a stancolt -vágás során.
02 Ésszerűtlen folyamattervezés / túl szűk hulladékél, ami törést okoz
Sok változó információs nyomtatáshoz használt címke a piacon könnyen{0}}téphető szaggatott vonalakkal rendelkezik. Egyes öntapadós címkefeldolgozó cégeknek a berendezések korlátai miatt a pontozott vágást és a szegélymetszetet ugyanarra a szerszám-vágó állomásra kell helyezniük. Ezenkívül költség- és ármegfontolások miatt a hulladék széle nagyon keskeny, általában csak 1 mm széles. Ez a stancolási-eljárás sokat követel a címke anyagától, és egy kis hiba könnyen a hulladék élének töréséhez vezethet, ami befolyásolja a gyártás hatékonyságát.
Javasoljuk, hogy az öntapadós címkefeldolgozó cégek, amikor csak lehetséges, válassza le a könnyen-téphető pontozott vágási vonalakat és a címkeszegélyeket a stancolt-vágás során. Ez nemcsak a hulladékél törésének gyakoriságát csökkenti, hanem nagymértékben növeli a vágószerszám -vágási sebességét is. Azoknál a cégeknél, amelyek ezt nem tudják megtenni, a pontozott vágás arányának módosítása vagy a pontozott vágás azon részének eltávolítása, amely túlnyúlik a címke határán, megoldhatja ezt a problémát.
03 Nyersanyaghibák, amelyek hulladék éltörést okoznak
Az öntapadó anyag{0}}törései is könnyen a hulladék szélének törését okozhatják. Ez a probléma viszonylag könnyen azonosítható, és itt nem térünk ki rá. Azonban vegye figyelembe, hogy egyes öntapadós anyagokon nagyon apró szélhibák vannak, amelyek nem láthatók könnyen, és ezek észlelése gondos ellenőrzést igényel. Ilyen problémák esetén elegendő a hibás anyag eltávolítása a stancolt-vágás előtt.
04 A ragasztó túlzott folyékonysága vagy túl sok ragasztóbevonat, ami a hulladék szélének törését okozza
Az öntapadós{0}}anyagokon lévő ragasztóbevonat mennyisége jelentősen befolyásolja azok stancolási-teljesítményét. Általánosságban elmondható, hogy a stancolt-vágóberendezéseken az öntapadós-anyagokat a stancolt-vágás után nem dobják el azonnal; tovább kell szállítani őket egy bizonyos távolságig, mielőtt elérnék a hulladékeltávolító állomást. Ha a ragasztót túl vastagon hordják fel, a sajtoló-vágóállomásról a hulladékeltávolító állomásra történő átvitel során a ragasztó visszafolyhat, ami a korábban levágott öntapadó{8}}felület összetapadását okozhatja. Ez azt eredményezi, hogy a tapadás miatti húzáskor a hulladékél eltörik.
A vízbázisú akrilragasztók bevonatának mennyisége általában 18–22 g/m², míg a melegen olvadó ragasztóké 15–18 g/m². Ezen tartományok túllépése nagymértékben növeli a hulladékél törésének valószínűségét. Még ha a ragasztóréteg nem is túlzottan magas, a nagy folyékonyságú ragasztók könnyen okozhatnak hulladék tapadást és az azt követő éltörést.
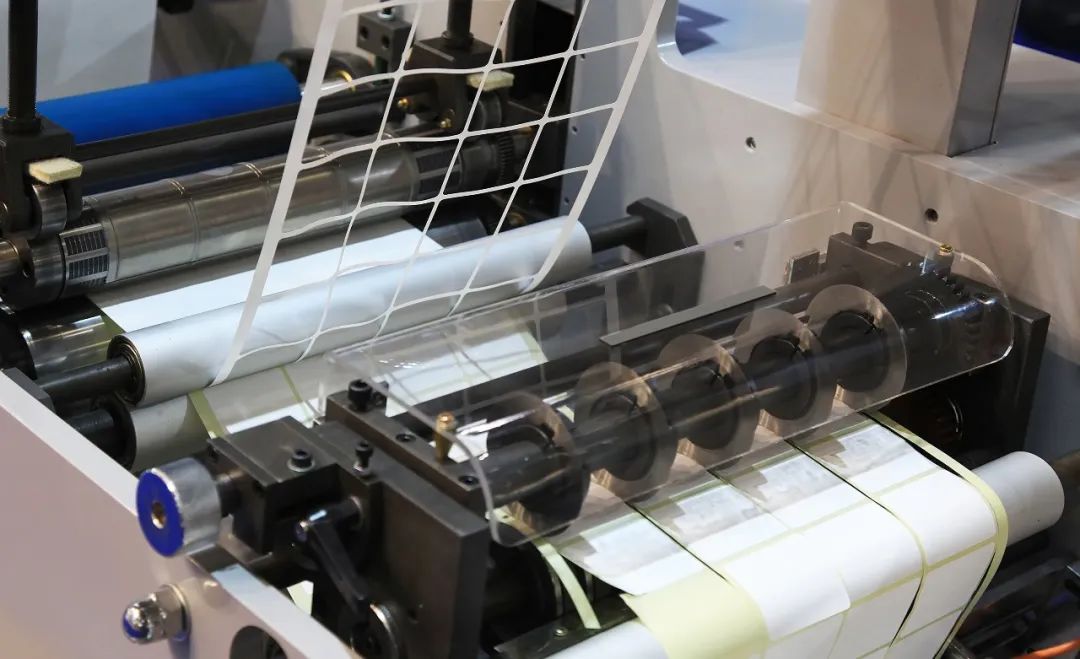
Ha ilyen problémákkal találkozik, először megfigyelheti, hogy van-e viszonylag súlyos húrozás a hulladék széle és a címke között. Ha a húrozás viszonylag erős, az azt jelzi, hogy nagy a ragasztóanyag mennyisége vagy erős a folyékonysága. Ez a probléma megoldható, ha valamilyen szilikonolaj-adalékot viszünk fel a szerszámra, vagy elektromos fűtőrúddal hevítjük. A szilikonolaj-adalék hatékonyan lelassíthatja a ragasztó visszafolyását, míg az öntapadó anyag felmelegítése gyorsan felpuhíthatja a ragasztót, ezáltal csökkentve a felfűzés mértékét.
05 A szerszámhibák, amelyek a hulladék élének töréséhez vezetnek
A hibás szerszámszerszámok is könnyen eltörhetnek a hulladék élén. Például a penge élén lévő kis bevágások megakadályozhatják a ragasztófelület teljes átvágását. A vágatlan rész a többi részhez képest koncentráltabb feszültséget ér el, így hajlamosabb a törésre. Ez a jelenség viszonylag könnyen meghatározható, mivel a törés helye rögzített. Ilyen esetekben a sérült szerszámot először meg kell javítani, mielőtt stancoláshoz használnák.