


A cigarettacsomagok gyártási hatékonysága körülbelül 30%-kal nőtt, példa a mélynyomó-fűtőrendszer korszerűsítésére
A fűtési rendszer elve
A mélynyomó fűtőrendszere a nyomtatási minőséget biztosító alapelem, teljesítménye közvetlenül befolyásolja a nyomtatott anyagok szárítási hatását, színteljesítményét és gyártási hatékonyságát. A modern tekercs{1}}adagolású mélynyomó prések főként termikus olajfűtési rendszereket, forró levegős szárítórendszereket és ezek kiegészítő technológiáit tartalmazzák, amelyek mindegyike egyedi működési elvekkel és műszaki jellemzőkkel rendelkezik. Jelenleg a legtöbb főbb berendezésgyártó forró levegős szárítórendszereket használ a szárításhoz és a fűtéshez, amely a mélynyomó prések legszélesebb körben alkalmazott szárítási módja is. A forró levegős szárítórendszer (általános nevén „elektromos fűtőszárító rendszer”) főként fűtőberendezésből (fűtőcső), ventilátorból, légcsatornából, szárítókemencéből és kipufogógáz-kezelő rendszerből áll.
A forró levegős szárítórendszer a levegőt egy beállított hőmérsékletre melegíti fel, hogy egyenletes forró levegő áramlást hozzon létre, amely közvetlenül a nyomtatott hordozó felületére hat, lehetővé téve a tintában lévő oldószer vagy nedvesség gyors elpárologtatását. A nagy sebességű-sajtológépeken a forró levegős szárítórendszer általában zónahőmérséklet-szabályozást alkalmaz, és minden egyes nyomtatóegység független szárítódobozzal van felszerelve. A tinta típusától, a nyomtatási sebességtől és a minta jellemzőitől függően különböző szárítási paraméterek állíthatók be. Működés közben a friss levegőt a fűtőberendezés kiszűri, majd felmelegíti, egyenletes légáramot képezve a nagy sebességű-ventilátoron és a légterelő szerkezeten keresztül, amely a nyomtatott anyag felületére fúj. Ugyanakkor az oldószerben{6}}dús gáz egy része kiürül a rendszerből, egy részét pedig egy hővisszanyerő berendezésen keresztül újrahasznosítják, és ezzel jelentősen csökkentik az energiafogyasztást.
Meglévő problémák a fűtési rendszerben
Cégünk importált svájci Bobst ten{0}}színes mélynyomógéppel rendelkezik, meleg levegős szárítási technológiát alkalmazó fűtési rendszerrel. Módosítás előtt a fűtőegység elektromos vezérlési vázlata az 1. ábrán látható. Az 1-8 színű egységek fűtési teljesítménye 60 kW-ra van tervezve, a maximális hőmérséklet 100 fokra állítható. A 9-10 színegységnél az olyan eljárásoknál, mint például az UV-lakk kikeményítése, a fűtési teljesítmény 100 kW-ra van tervezve, a hőmérséklet pedig 130-140 fokra állítható.
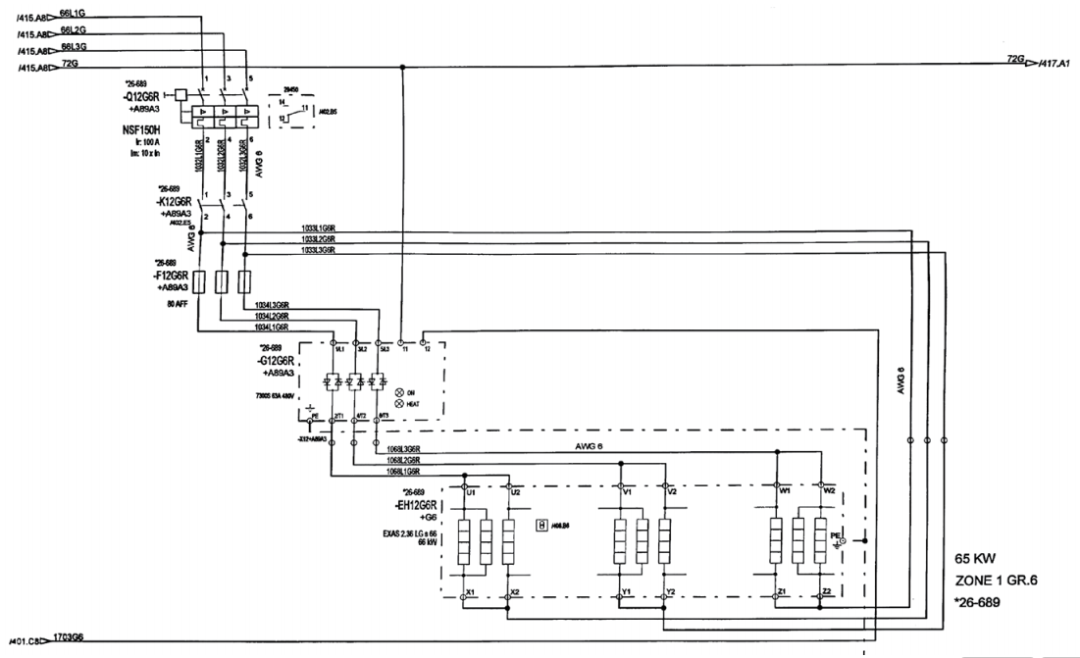 1. ábra A fűtőegység elektromos vezérlési rajza átalakítás előtt
A cigarettásdoboznyomtatási technológia folyamatos fejlesztésével és a környezetvédelmi irányelvek bevezetésével egyes cigarettásdoboznyomtatási eljárások fokozatosan áttérnek az oldószeres-alapú tintákról a víz-alapú tintákra. A nagy-víz-alapú tintanyomtatás szagtalan, és nem hagy oldószer maradványokat, így előnyei nyilvánvalóak. A víz-alapú tinták azonban magas víztartalmúak, és a vízbázisú tintákkal végzett, nagy-méretű helyszíni-nyomtatáshoz nagyon magas száradási hőmérsékletre van szükség. Jelenlegi mélynyomógépeinknél, különösen az 1-8 színcsoportnál a tervezett fűtési teljesítmény és hőmérséklet nem felel meg a szárítási követelményeknek, ami súlyosan befolyásolja és korlátozza a vízbázisú tintatermékek gyártási hatékonyságát. Ezért cégünk adaptív átalakításokat hajtott végre a tekercses-adagolású mélynyomó prés fűtési rendszerén, melynek célja a fűtési rendszer teljesítményének növelése, a fűtőegység hőmérsékletének emelése, valamint a termelési költségek csökkentése, a termékminőség és a gyártás hatékonyságának javítása.
A fejlesztés lépései és eredményei
A módosítás előtt a sütőben 24 fűtőcső készlet volt, egyenként 2,5 kW teljesítményű, összesen 60 kW teljesítményű. A módosítás lépései a következők voltak:
(1) Cserélje ki az eredeti 24 készlet 2,5 kW-os fűtőcsövet a sütőben 4,16 kW-os fűtőcsövekre, így az eredeti fűtőteljesítmény 60 kW-ról körülbelül 100 kW-ra nő.
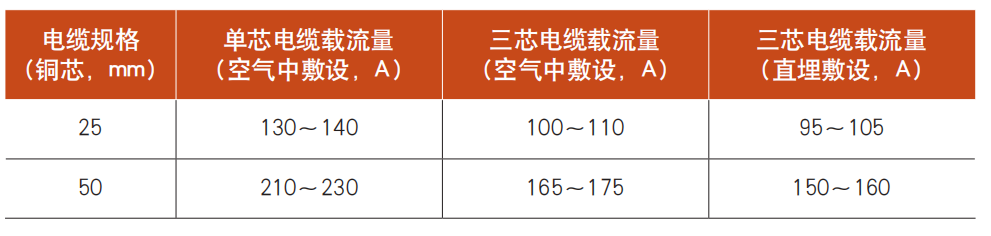
(2) Tekintettel arra, hogy a fűtőcsövek számának növelése miatt az eredeti rézmag nem lesz elegendő az áramátvitelhez, a számítások szerint a fő tápvezetéket az elektromos szekrénytől a sütővezérlőig 25 mm²-es rézmagos kábelről 50 mm²-es egyeres rézkábelre kell cserélni, hogy biztosítsák a stabilitást nagy áramok áthaladásakor. Egy háromfázisú áramkör esetében 100 kW terhelés mellett, figyelembe véve a feszültségszintet és a teljesítménytényezőt, a teljes áram nagyjából 200 A körül van. Ezért az 50 mm²-es egyerű{10}}rézkábel használata biztonságosabb és megbízhatóbb. A kábel specifikációit az 1. táblázat hasonlítja össze.
1. táblázat A kábelek specifikációinak összehasonlítása
(3) Egyidejűleg frissíteni kell a fő megszakítót, a tirisztoros fűtésszabályozót, a biztosítékokat, a kontaktorokat és a fő elektromos szekrényben lévő egyéb vezérlőelemeket, hogy biztosítsák a stabilitást, amikor körülbelül 200 A áram folyik.
A felújítás után a sütőben 24 fűtőelem készlet található, egyenként 4,16 kW teljesítménnyel, összesen 99,84 kW, ami körülbelül 100 kW. A 2. ábra a fűtőegység elektromos vezérlési vázlatát mutatja a korszerűsítés után.
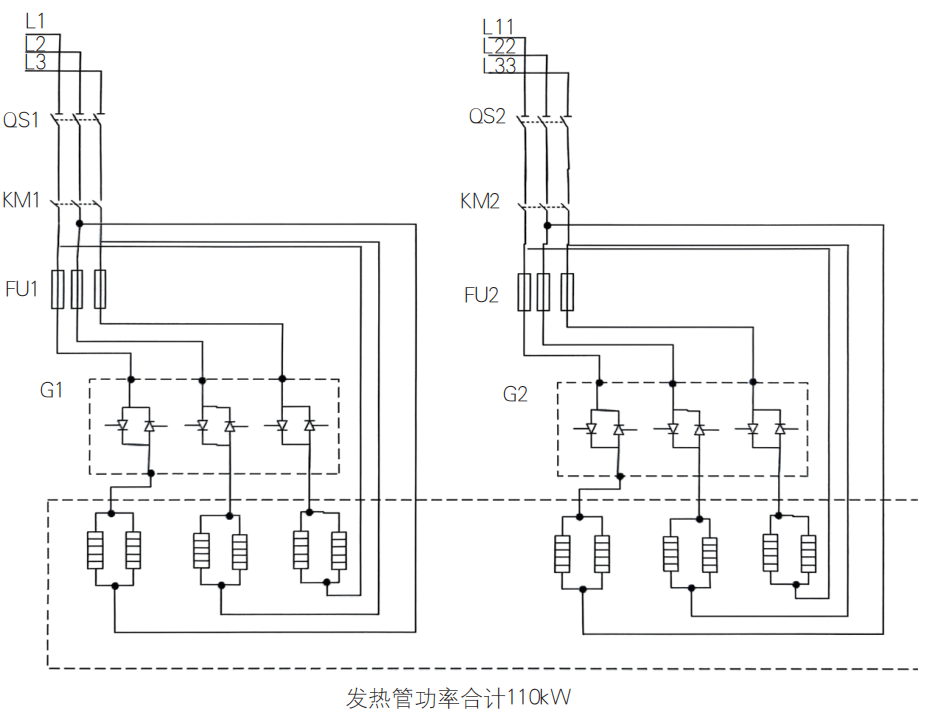
2. ábra A fűtőegység elektromos vezérlési diagramja módosítás után
A fenti három-lépéses módosítási terv végrehajtásával, az eredeti fűtésszabályozási mód megváltoztatása és a kezelők nehézségeinek növelése nélkül, hatékonyan tudtuk az eredeti nyomtatóegység elektromos fűtőteljesítményét 60 kW-ról 100 kW-ra növelni. A kemencében szárítási hőmérsékletet az eredeti 100 fokról effektív 130-140 fokra emeltük, és a hőmérséklet stabil marad. A továbbfejlesztett berendezések nagymértékben segítik a magasabb hőmérsékletet igénylő termékek, valamint a víz-alapú tintatermékek előállítását, jelentősen javítva a berendezések alkalmazkodóképességét.
A módosítást követően, a helyszíni folyamatos fűtési és gyártási teszteléssel, az újonnan gyártott "Liqun" cigarettacsomag kisdobozos termékeink fűtési és szárítási hőmérséklete hatékonyan emelkedett 100 fokról 140 fokra. A gyártási sebesség is nőtt az eredeti 140 m/percről 175-180 m/percre, ami közvetlenül a termelés hatékonyságát mintegy 25-30%-kal növelte. A termelési hatékonyság ezen javulása a termelési költségek csökkentését is segíti.
Jelen műszaki felújítási projektet cégünk jelenlegi termékstruktúrája és felszereltségi állapota alapján valósítottuk meg. Mérnökeink elemezték és kiértékelték a berendezést, majd hosszas alapos validálás után végrehajtották ezt a célzott módosítást, melynek egyedi szempontjai is vannak. A flexografikus présfűtési rendszerek technológiai fejlődése rohamosan halad az intelligencia, az energiatakarékosság és a környezetbarátság felé. A különféle innovatív technológiák alkalmazása nemcsak a nyomtatási minőséget és a gyártás hatékonyságát javítja, hanem jelentősen csökkenti a berendezések energiafogyasztását és a környezetterhelést is.