


Hogyan „visszatérhetnek” a lézeres holografikus címkék a kézművesség révén!
A gyártási folyamat jellemzőinek köszönhetően a lézeres holografikus címkék eleve magas szintű hamisításgátló{0}}. A nyomdai és csomagolási területen a szerző cége megpróbálta kombinálni ezeket a címkéket a kartondobozokra történő szitanyomással, valamint digitális összekapcsolást és egyéb funkciókat valósítani a hamisítás elleni -szint fokozása, az ügyfelek személyre szabott igényeinek kielégítése és a csomagolás minőségének javítása érdekében.
Ez a cikk a címke létrehozása utáni{0}}hamisítás elleni frissítés esetét ismerteti. Az esetből kiindulva bemutatja a főbb folyamatkombinációkat és óvintézkedéseket a gyártás során.
A folyamat áttekintése
1. Főbb anyagok és felszerelések
(1) Holografikus bélyegző{1}}címkék: QR-kódokkal és digitális információkkal, amelyek kölcsönösen összekapcsolódnak.
(2) Egyéb anyagok: szitanyomó UV-lakk, szitanyomó festék, filmlemezek, szitanyomó lemezek stb.
(3) Fő gyártóberendezések: szitanyomó gépek stb.
2. Főbb megvalósított folyamatok
(1) Hot{1}}bélyegzési folyamat
Általában az előző folyamatok, például az ofszetnyomtatás befejezése után a címkét melegbélyegzéssel rögzítik a vevő meghatározott helyére a kartondobozon.
(2) Szitanyomási eljárás
A hamisítás elleni -korszerűsítés főként a szitanyomtatási folyamaton keresztül valósul meg, három kezelőréteg ráhelyezésével a digitális információra: egy UV-lakkréteg, egy lekaparó{1}}tintaréteg és egy UV-fekete szövegréteg (az 1. ábrán látható módon). A méretet és a pozíciót a címke és a digitális információ határozza meg. A három kezelési réteg fő funkciói a következők:
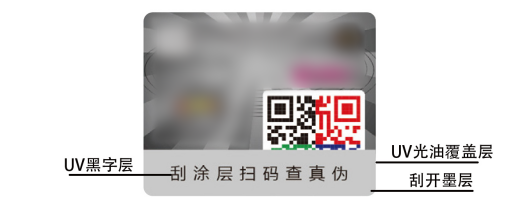
1. ábra: Digitális információ megjelenítése lézeres holografikus címkéken
① UV-lakk bevonóréteg: A címke kijelölt felületére egy lakkréteg kerül, amely megkönnyíti a lekarcolt tintaréteg és a címke közötti tapadást, valamint javítja a tintaréteg lekarc{1}}hatását.
② Scratch{0}}Off Ink Layer: A hamisítás elleni-frissítés fő lépése; ez a réteg fedi a digitális információkat és a QR-kód egy részét a címkén. A fogyasztók lekaparhatják a réteget, hogy megtekinthessék a fedett digitális információkat, lehetővé téve a hamisítás elleni -ellenőrzést és egyéb műveleteket.
③ UV-fekete szövegréteg: Fekete szöveg, például "Kaparja le a kód beolvasásához és az eredetiség ellenőrzéséhez" kerül a lekaparó tintarétegre{0}}, hogy felhívja a fogyasztókat arra, hogy lekaparhatják a tintaréteget a hamisítás elleni -ellenőrzés érdekében.
3. Funkció megvalósítás
A kartondobozon a címke és a szitanyomás kombinációja lehetővé teszi a fogyasztók számára, hogy kövessék az utasításokat a tintaréteg lekaparására, és kézi eszközök segítségével beolvassák a QR-kódot. Az információk elolvasásával és a lefedett digitális tartalommal való összehasonlításával a hamisítás elleni -ellenőrzés elvégezhető. Ez hatékonyan védi a termék digitális információit, és magasabb szintű -hamisítás-ellenőrzést tesz lehetővé, mint az egyszerű QR-kód leolvasása. (A 2. ábrán látható módon)
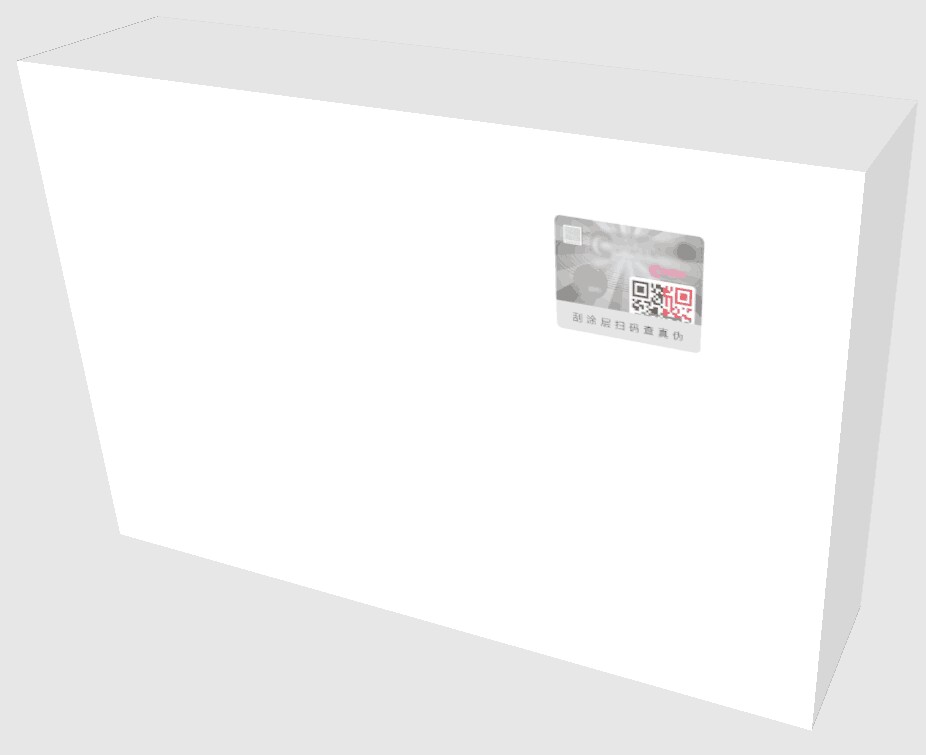
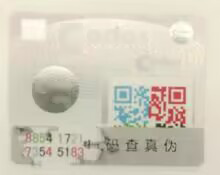
2. ábra: A lézeres holografikus címkék hamisítás elleni -részletes megjelenítése
A gyártási folyamat óvintézkedései
A szitanyomtatási technológiával történő címkézés fő szempontja és nehézsége a lekarcolódó tintaréteg szilárdságában és a karcolhatóság könnyűségében rejlik. Kialakulását számos tényező befolyásolja, mint például a berendezések gyártási paraméterei, az anyagok kompatibilitása és számos egyéb tényező. A tényleges gyártás során az új termékek esetében ésszerű előzetes tesztelést kell végeznünk, ki kell választani a megfelelő gyártási paramétereket, és a folyamat során a legfontosabb pontokra kell összpontosítanunk a termék minőségének biztosítása érdekében.
1. Főbb berendezésgyártási paraméterek
A berendezés főbb gyártási paraméterei a következők: szárítási hőmérséklet, lemezhálószám és szállítószalag sebessége.
(1) Száradási hőmérséklet: Közvetlenül befolyásolja az UV-lakk száradási fokát, és lekarcolja a tintát. A túl magas vagy túl alacsony hőmérséklet hatással van a tinta karcolódására{3}}.
(2) Lemezhálószám: Befolyásolja a tintaréteg vastagságát. Az alacsonyabb hálószám vastagabb tintaréteget eredményez, ami hatással van a karcolás-elvonásra; a nagyobb hálószám vékonyabb tintaréteget eredményez, ami befolyásolja a tinta lekarcolását és fedését és szilárdságát.
(3) Szállítószalag sebessége: Jelentős jelentőséggel bír mind a gyártás minősége, mind a hatékonyság szempontjából.
2. Anyagtípus-illesztés
Az anyagtípus-egyeztetés főként a bevonóréteghez használt UV-lakk, a lekaparó{0}}tinta és a szöveghez használt fekete tinta kompatibilitására vonatkozik. E három kompatibilitási foka közvetlenül befolyásolja a tintaréteg szilárdságát és könnyű lekarcolását. Cégünk az ilyen cikkek tényleges gyártása során a lakk és a tinta különböző kombinációit alkalmazza a címke és a kartondoboz típusától függően, hogy biztosítsa a termék karcos-minőségét.
3. Gyártásminőségi követelmények
(1) Az UV-bevonatrétegnek és a lekapar{1}}tintának sűrűn kell nyomtatni, letisztult élekkel, pontos méretekkel, és más területeken nem szabad tinta lenni.
(2) Az első kinyomtatott tinta-lap szilárdságát és könnyű karcolhatóságát ellenőrizni kell. A scratch-off hatásnak jónak kell lennie, az információs kódnak pedig teljesnek és egyértelműen változónak kell maradnia a karcolás után.
(3) Az UV-fekete szöveg kinyomtatása után annak vizuálisan tisztának kell lennie, nem tartalmazhat hiányzó körvonalakat, törött karaktereket vagy elkenődést. A betűtípusnak és a méretnek meg kell felelnie a követelményeknek, és más területeken ne jelenjen meg szabad tinta.
(4) Fordítson különös figyelmet a nyomtatási regisztrációs eltérésekre, amelyeknek meg kell felelniük az előírt szabványoknak. Javasoljuk, hogy a lemezkészítés előtt stancolt-referenciavonalakat adjon a puha fóliára, és szigorúan igazítsa ezeket a vonalakat a szitanyomás során.
4. Egyéb óvintézkedések
(1) Félkész termékek alakváltozási sebessége{1}
Cégünk tényleges gyártási folyamatában a szitafólia nem készül előre. Figyelmet kell fordítani a félkész termékek deformációs sebességére, mivel ez befolyásolhatja a regisztrációs eltérést. A gyártás megkezdése előtt pontosan mérje meg a félkész termék deformációs sebességét, és ennek megfelelően készítse el a szitafóliát. Ez segít hatékonyan ellenőrizni a késztermék minőségét.
(2) A késztermékek csomagolása
A szitanyomási eljárást követően meg kell tenni a szükséges óvintézkedéseket a késztermékeknél, hogy a környezeti változások vagy a hosszabb tárolás ne befolyásolja a minőségi hatásokat.
(3) Ha szükséges, kövesse nyomon az ügyfél használati helyzetét.