


„A „Yuxi (Hard)” cigarettacsomag fóliabélyegzés gyártási hatékonysága az egekbe szökött, és ezek a titkok rejtőznek mögötte!
A fóliabélyegzést széles körben alkalmazzák a csomagolónyomdaiparban, de egyes speciális nyomtatási területeken még nagyobb az alkalmazása, különösen a cigarettacsomagolásoknál. A pozicionális fóliabélyegzés technológia a hagyományos nem-egyenlő távolságú bélyegzési technikákból fejlődött ki. Kurzorpozícionálást és léptetőtengely-vezérlést használ az ugrástávolság beállításához, lehetővé téve, hogy az elektro-alumínium minták pontosan igazodjanak a bélyegzőlemezhez, így a holografikus elektro-alumínium hő és nyomás hatására befejezi a pozíciós bélyegzést.
A holografikus helyzetbélyegző fólia kurzorának helyzetét több tényező alapján kell kiszámítani, mint például a nyomtatott darab elrendezése, a ráhelyezések száma és a bélyegzési pontok száma. Ez egyenletes lépésközt biztosít, és tökéletesen megfelel a bélyegzési követelményeknek."
Általánosságban elmondható, hogy a lapos-–-lapos több-pontos egy-pozíciós melegsajtolási folyamat megköveteli, hogy a bélyegzési pontok egyenletesen legyenek elhelyezve. Ha a távolság nem egyenletes, az elhelyezett bélyegzési mintát nem lehet megfelelően beállítani, vagy ez a galvanizált alumínium fokozott fogyasztásához vezethet. Általában ezt úgy oldják meg, hogy több bélyegzési lépést adnak hozzá, a bélyegzést két vagy több lépésre osztják, de ez elkerülhetetlenül növeli a gyártási lépéseket és a költségeket, csökkentve az általános gyártási hatékonyságot.
A bélyegzés hatékonyságának növelése érdekében a nyomdavállalatok gyakran alkalmaznak több-elrendezésű, egyidejű bélyegzési módszert a forró bélyegzéshez a cigarettacsomagolás meghatározott helyein. Ez azt jelenti, hogy ugyanazt a mintát kell egyszerre több csomagra bélyegezni, amit általában "több-elrendezés bélyegzésnek" neveznek. A négy-elrendezési csík doboz beállítása az 1. ábrán látható. A több-elrendezésű bélyegzés nagymértékben javíthatja a hatékonyságot, amennyiben a minta mérete és térköze konzisztens, és stabilan tartja a bélyegzés igazítását. Ezenkívül a jelenlegi technológiával a több-elrendezésű bélyegzésnek össze kell hangolnia a hamisítás elleni galvanizált mintákat a csomagolópapírra nyomtatott mintákkal, általában optikai nyomfelismeréssel.
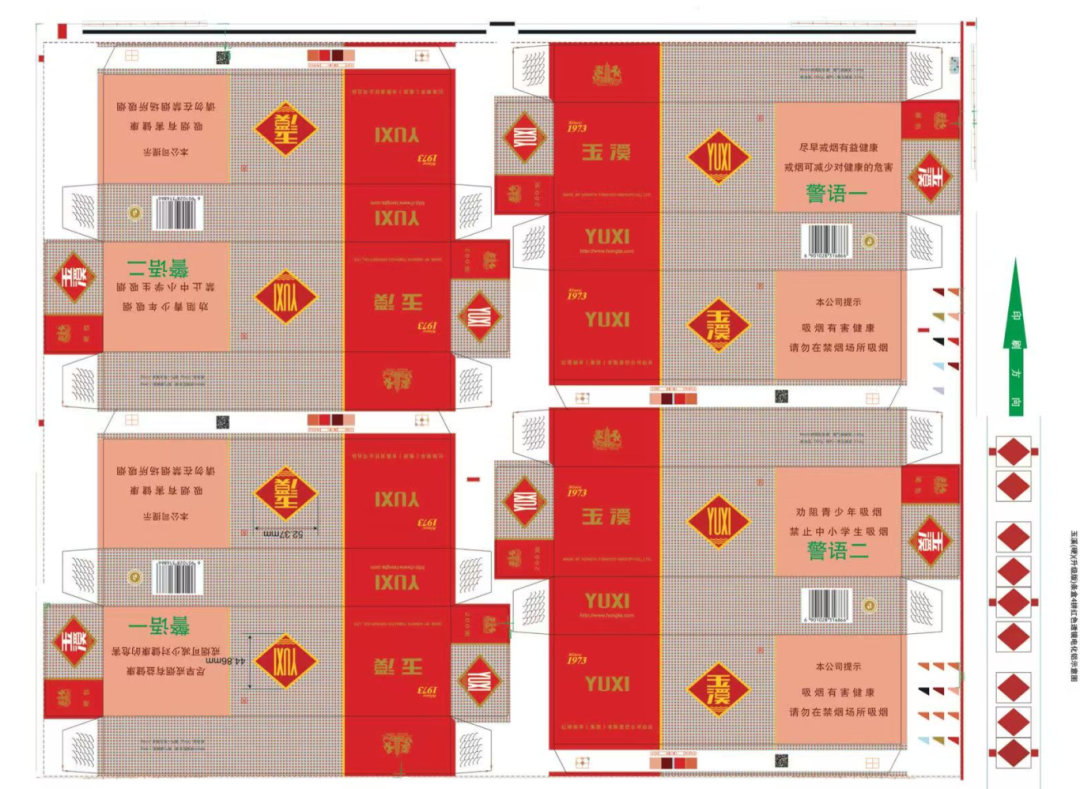 1. ábra, négyes-dobozcsíkos nyomtatási elrendezés
A forróbélyegzés regisztrációs problémáinak elemzése
Tegyük fel, hogy a cigarettacsíkos dobozok csomagolásának több-regisztrációs forróbélyegzése során ugyanazt az emblémát kell bélyegeznünk minden doboz elejére és hátuljára. Az N-up bélyegzés beállításához 2N hamisítás elleni-alumíniumfólia-címkékre van szükség. Ha az ugyanazon vagy a szomszédos dobozokon lévő címkék közötti távolság konzisztens, és az alumíniumfólián lévő távolság fix értékként van beállítva, akkor a szekvenciális bélyegzéssel folyamatos igazítás érhető el. A tényleges gyártás során azonban az ugyanazon a dobozon lévő két címke közötti távolság egyenletes, de a szomszédos dobozok közötti vágott vonalak miatt az 1. rovatban lévő második címke és a 2. dobozon lévő első címke közötti távolság nagyobb, mint az egyetlen dobozon lévő két címke közötti távolság. Más szóval, az egyidejűleg bélyegzett 2N címkék közötti távolság nem következetes. Ha az alufólián lévő távolság továbbra is rögzített értékként van beállítva, problémák merülhetnek fel a későbbi bélyegzett címkeminták igazítása során.
A hagyományos megközelítés, miszerint "egy címke egy regisztrációs védjegynek felel meg", további lépéseket igényel a jelölések felállításához, ami növeli a gyártási költségeket. Ezen túlmenően ez a módszer megköveteli, hogy minden regisztrációkor egy meghatározott fix jelölést ellenőrizzen, ami növeli a használati költségeket. Ezen túlmenően ezek a regisztrációs módszerek csak a bélyegzés után tudják észlelni az igazítást, ami azt jelenti, hogy a bélyegzett pozíciók eltéréseit vizsgálják, és csak akkor végeznek módosításokat, ha az eltérés túl nagy, ami jelentős késéshez vezet. Bár a fóliacímkék elrendezése úgy, hogy pontosan illeszkedjen a hordozón lévő pozíciókhoz és távolságokhoz, megkönnyíti az igazítást a bélyegzés során, ez nagymértékben megnehezíti a fóliagyártást; a hamisításgátló címkék közötti széles távolság az alumíniumfóliát pazarolja, a bélyegzés során megnövelt lépéstávolság pedig mind a folyamatstabilitást, mind a berendezés élettartamát teszteli.
Ezeknek a problémáknak a megoldása és a nem-egyforma távolságú minták egy menetben történő bélyegzésének speciális követelményének teljesítése érdekében a többszörös-bélyegzés során célzott műszaki fejlesztéseket kell végrehajtani a hamisítás elleni címkék-elrendezésében, térközében és regisztrációs jelöléseiben a fólián, hogy több, nem{3}}egyenlő távolságra elhelyezett bélyegzési minta legyen. Ennek alapján egy olyan műszaki megoldást dolgoztak ki, amely lehetővé teszi az egy-pozíciós bélyegzést több nem-egyenlő távolságú minta esetén.
Határozza meg a felbélyegzések számát, valamint a jelek helyzetét és távolságát az alapfelületen
Egyetlen egység hosszirányú hossza alapján határozza meg a síkágyas présgépen végzett bélyegzésenkénti hosszirányú egységek számát, azaz osszuk el a síkágyas présen lévő nyomdalap hosszát egyetlen egység hosszirányú hosszával. Az eredmény megadja a bélyegzésenkénti hosszanti egységek számát, ami az úgynevezett "több-bélyegzés" mennyiség.
Az egy{0}}egységgel bélyegzett címkék közötti függőleges távolság használatával mérje meg az egyes címkék geometriai középvonalai közötti távolságot. Minden egység két vagy több bélyegzett címkét tartalmaz. Az egy egységen belüli címkék közötti távolság L1, az 1. egység utolsó címkéje és a szomszédos egységekben a 2. egység első címkéje közötti távolság pedig L2. A szomszédos egységek közötti stancolt -kivágási területek miatt az L2 nagyobb, mint az L1, és állandó marad.
Az alumíniumfólia beállítása a következő három lépést követi:
(1) A 2. ábra az alumíniumfólia elrendezésének vázlatát mutatja; A 3. ábra a címkék elválasztását mutatja egy-oldalas dobozon és az alumíniumfólián; A 4. ábra a négy -felül dobozos bélyegzési mintát mutatja a fólián lévő -hamisítás elleni címkékkel.
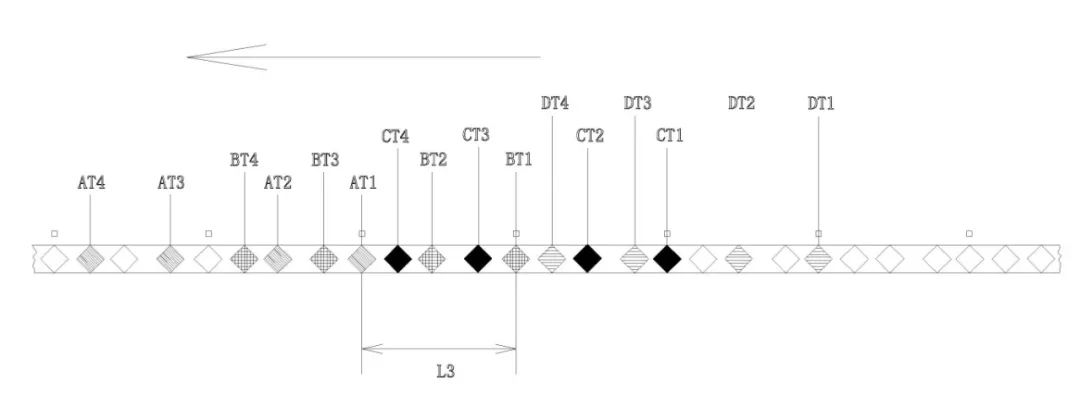
2. ábra Az elektrolitikus alumínium eloszlási szerkezetének sematikus diagramja
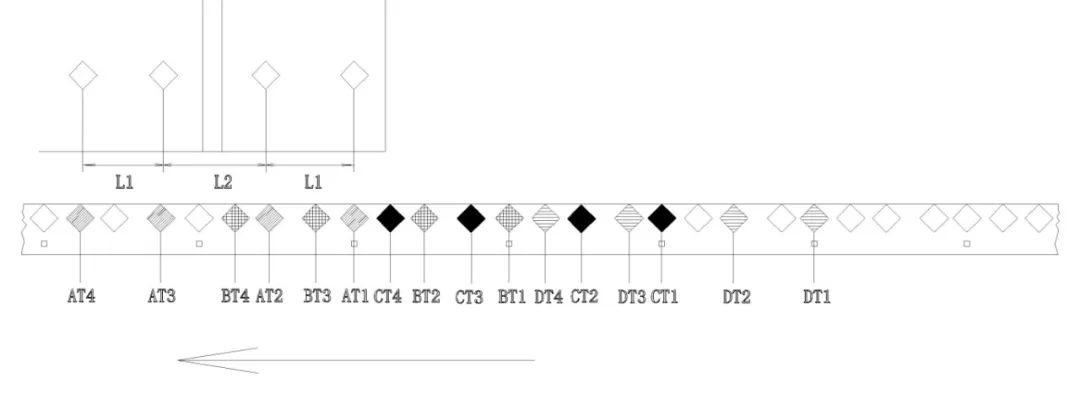
3. ábra Az egy-szalagos doboz és az eloxált alumíniumfólián lévő hamisításgátló-címke elválasztását bemutató diagram
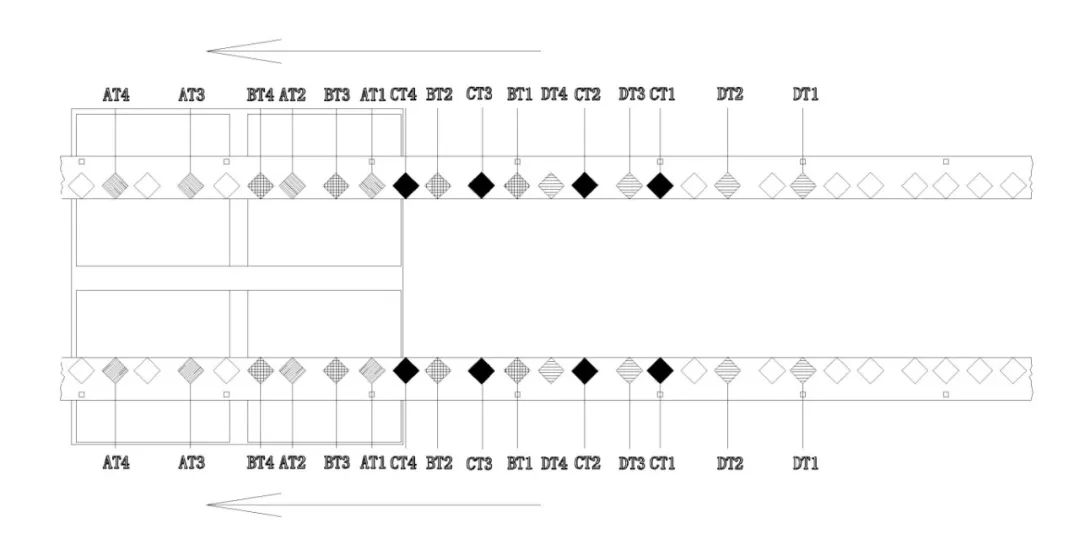 4. ábra A négy-bélyegzési minta és a fémezett alumíniumcímkék közötti igazítás sematikus diagramja
(2) Az első hordozólapon címkézze fel az első bélyegzési jelet AT1-nek, a másodikat AT2-nek, és így tovább, egészen az N-edik bélyegzési jelig, ATN felirattal. A második hordozólapon címkézze fel az első bélyegzőjelet BT1-nek, a másodikat BT2-nek, és így tovább, egészen BTN-ig. Ezt a mintát követve a harmadik hordozólapon címkézze fel az első bélyegzési jelet CT1-nek, a másodikat CT2-nek, CTN-ig; a negyedik hordozólapon címkézze fel az elsőt DT1-nek, a másodikat DT2-nek és legfeljebb DTN-nek, ezt ismételve.
(3) A konkrét pozicionálás a következő: először határozza meg az első pozicionálási kurzort, amelyet a fémezett alumíniumfóliára kell beolvasni bélyegzés céljából, és állítsa be a megfelelő helyre a -hamisítás elleni bélyegzőjelet AT1. Ezután állítsa be az AT2 értéket az L1 intervallumban, az AT3-at az L2 intervallumban és az AT4-et az L1 intervallumban. Az első pozicionáló kurzoron alapuló első bélyegzés befejezheti a bélyegzést páros számú{10}}hordozólapokon. Ugyanazt a mintát követve, amelyet az első bélyegzés során használt -hamisítás elleni jelölések beállításához, folytassa a második bélyegzési -hamisítás elleni kurzorok beállítását: BT1, BT2, BT3, BT4 stb.
Munka közben az első bélyegzés beszkenneli az első pozicionáló kurzort, és a beállított fix térköznek megfelelően AT1, AT2-től ATN-ig és 2N hamisítás elleni nyomot -bélyeg az első és második hordozólapra. Ezután a fémezett alumíniumfólia előremozdul egy meghatározott L3 távolságot, és a második pozicionáló kurzort az „első pozicionáló kurzor” pozíciójába, azaz a kiindulási bélyegzési pontba hozza. Ugyanazt a rögzített távolságot követve a harmadik és a negyedik hordozólapon a következő -hamisítás elleni jelölések vannak rányomva. Ez az eljárás egyenletes, folyamatos kihagyást és bélyegzést tesz lehetővé.
Több-pontos, nem-egyenletes minták egyszeri bélyegzése
Pozícionáló bélyegzőfólia tervezése és gyártása
Minden hordozólapon állítsa be az első egység első és második bélyegzési jele közötti távolságot L1=135.9 mm-re, az első egység második bélyegzési jele és a második egység első bélyegzési jele közötti távolságot pedig L2=159 mm-re. Győződjön meg arról, hogy az elrendezés „négy-bélyegzésű”.
Amint a 2., 3. és 4. ábrán látható, az első pozicionáló kurzor beolvasásán alapuló első bélyegzés két lapon függőleges irányban befejezheti a bélyegzést, mind a négy hordozólapot lefedve. A második bélyegzés a második pozicionáló kurzort pásztázza, amely L3=240 mm távolságra van az első pozicionáló kurzortól. A folyamat során az egységes és stabil kihagyás és bélyegzés biztosítja, hogy az első, harmadik és ötödik hamisítás elleni -jelölések kivételével, amelyek az elején kimaradtak, minden további jelölés megfelelő időközönként kerül lebélyegzésre. Ez nagymértékben csökkenti a fémezett alumíniumfólia hulladékát. A fémezett alumínium vázlata az 5. ábrán látható.
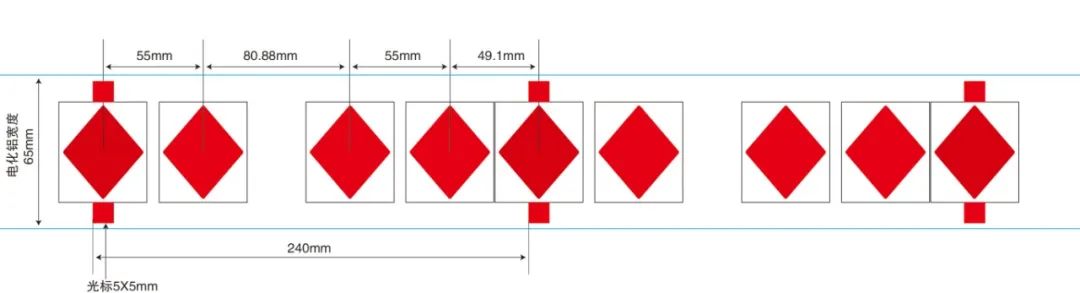 5. ábra: A "Yuxi (Hard)" továbbfejlesztett szalagdoboz 4 részes piros lencsés alumínium bélyegzett változatának vázlata
Alkalmazási példa
Amint a 2., 3. és 4. ábrán látható, a továbbfejlesztett "Yuxi (Hard)" 4-darabos szalagdobozt vesszük példának, az egyetlen becsomagolt szalagdoboz téglalap alakú, és összehajtás után téglalap alakú téglatest alakú doboz lesz. A gyártás során a hamisítás elleni lézeres AT1 és AT2 jeleket kell bélyegezni az összehajtott doboz elülső és hátulsó helyére. Vagyis a bélyegzés a lapos téglalap alakú papírlapra hajtogatás előtt történik. A megfelelő normál alumíniumfólián egyenlő távolságra{12}}hamisításgátló jelek vannak elhelyezve. Ha a doboz e két bélyegzési helye közötti távolság rögzített, akkor ezen a rögzített távolságon belül több hamisítás elleni jelölés is elhelyezhető egyenlő távolságra a fólián, így a bélyegzés során a fólián lévő minden jel pontosan rányomható a doboz pozícióira. Ez lehetővé teszi a nagy sebességű bélyegzést, miközben minimalizálja az alumíniumfólia hulladékot.
A gyártási követelmények miatt azonban ezt a csomagolódobozt hengerelt kartonra nyomtatják mélynyomással, majd lapokra vágják lapos bélyegzés, dombornyomás és stancolt{0}}vágás céljából. Ezért az elrendezésnek fenntartott területekre van szüksége a vágáshoz, ami miatt az L2 távolság a szomszédos AT1 és AT2 hamisításgátló jelek között két összekapcsolt dobozon nagyobb, mint az ugyanazon a dobozon lévő két bélyegzési pont közötti L1 távolság. Ez megakadályozza, hogy a fólia hamisítás elleni nyomai egyenletesen helyezkedjenek el. Akár folyamatos bélyegzésről, akár egy{10}}pontos bélyegzésről van szó a doboz helyzetének megfelelően, sok fólia megy kárba, és a teljes gyártóberendezés utólagos felszerelése túl költséges lenne.
Ennek megoldására a termék több-pontos, nem-egyenlő távolságú minta egyszeri-pozicionálási technikát használ. Ez magában foglalja a doboz elrendezésének újratervezését, a jelölők elhelyezését és a hamisítás elleni jelöléseket a fólián, valamint a fólia lépéstávolságát. A fólia lépésének vázlata a 6. ábrán látható. A tömeges gyártási tesztek igazolták, hogy ez a technika minimálisan változtatja meg az eredeti gyártási folyamatot, egyszeri-bélyegzést tesz lehetővé több-darabos, több-pontos, nem-egyenlő távolságú mintákon minimális fóliapazarlás mellett, pontos holografikus pozicionálást biztosít, fenntartja és javítja a gyártási hatékonyságot.
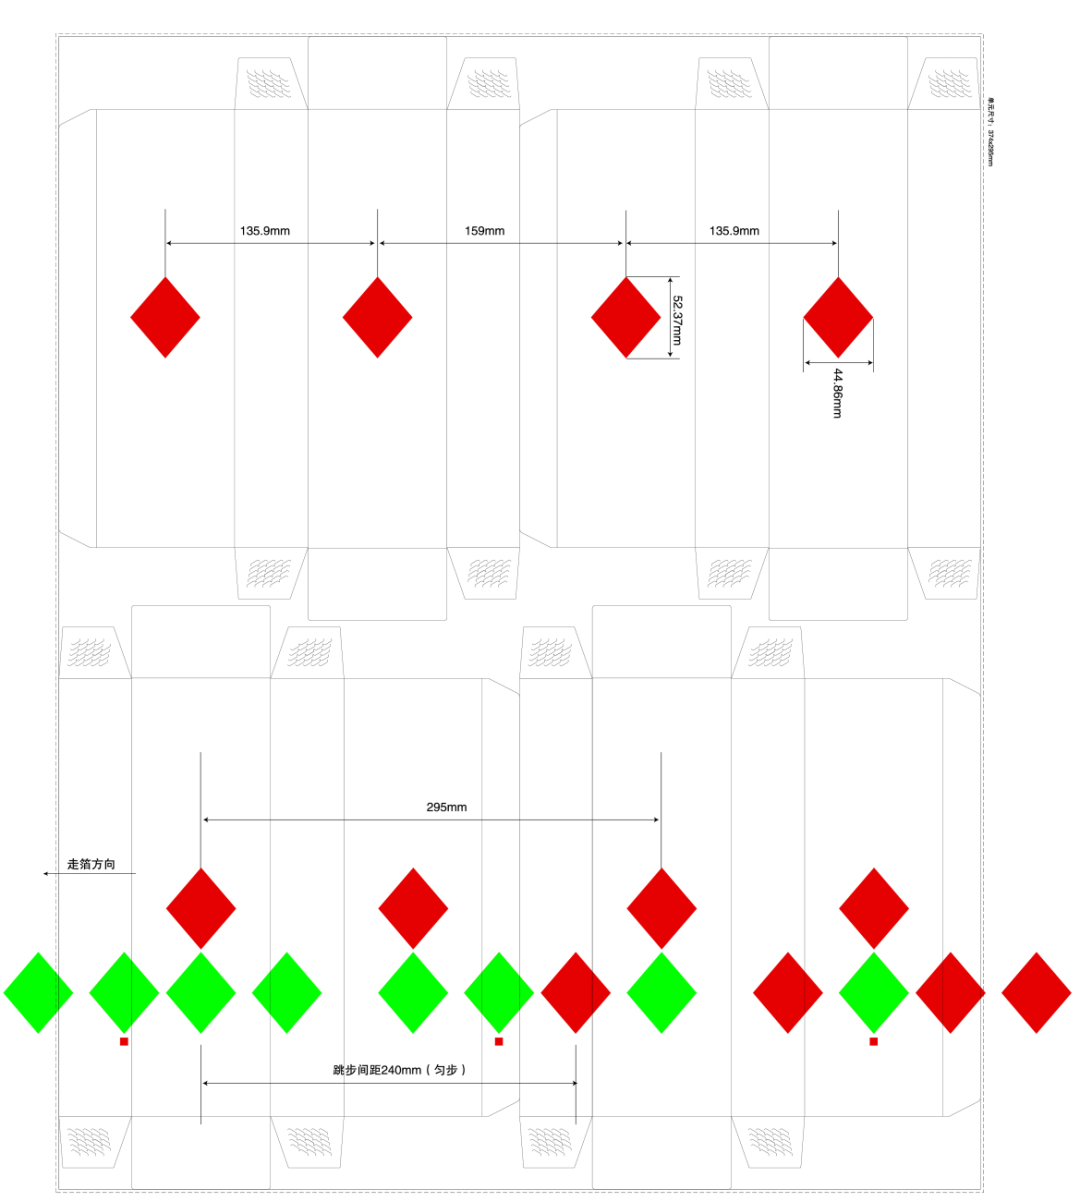
6. ábra Az elektrolitikus alumínium leválasztás vázlata
Összefoglalva, az alufólia sík-prés, több-pontos, nem-egyenlő távolságú egyszeri-pozicionálású fóliabélyegzés kurzortávolságának kiszámításával és tanulmányozásával sikerült azonosítani a helyes kurzortávolságot és elrendezési módot. A fóliabélyegzés pozicionálására szolgáló speciális lemezt készítettek, és a sík-sajtoló berendezésen tesztelték. Meghatároztuk a megfelelő szabályozási technikákat, paramétereket és módszereket. A tesztek azt mutatták, hogy a lapos-nyomós, több-pontos, nem-egyenlő távolságra lévő, egyszeri-pozicionálású bélyegzés pontos mintaigazítást ért el, legfeljebb 0,2 mm eltéréssel, és nem voltak homoklyukak, buborékok vagy lemezragadási problémák a bélyegzés során.
Ez a módszer hatékonyan oldja meg a lapos-prés, több-pontos, nem-egyenlő távolságú, egyszeri-pozicionáló fóliabélyegzés technikai problémáját. Lehetővé teszi a több-pontos, nem-egyenlő távolságú, egyszeri pozicionáló bélyegzés (piros macska-elektrolitikus alumínium) tömeggyártását a frissített "Yuxi (Hard)" 4-es verziójú-csomag normál elrendezéséhez. A kétszeri pozicionálásos bélyegzési eljáráshoz képest a gyártás hatékonysága közel megkétszereződött.