


A könyvek és folyóiratok ofszetnyomtatása hajlamos a gyűrődésre
A litográfiai nyomtatáshoz képest a könyv-ofszetnyomtatás rotációs nyomtatás egyszerű, gyors és hatékony eljárással rendelkezik, és fokozatosan elfogadottá válik a nyomdapiacon, különösen alkalmas nagyméretű{0}}termékek belső szövegnyomtatására. Az ofszetnyomtatás elve megegyezik a litográfiaiéval, de a szöveg többnyire hálós, nem pedig egylapos, és a nyomtatás befejezése után van egy további hajtogatási folyamat is. A forgó hajtogatás elve ugyanaz, mint a hajtogatógépeké, mindkettő fizikailag össze van hajtva, hogy egymás után egymáshoz kapcsolódó lapokká alakuljanak. A forgógép gyorsan összehajt, de az összehajtott könyvcsipesz hajlamos-nyolc ráncosodásra, ami befolyásolja a termék minőségét és szépségét. A hagyományos megoldás az, hogy a virágkést a könyvespolc hátuljára szerelik, és az összehajtható kést a ragasztós-könyvek minden hátrahajtott helyzetében lehet használni, az összecsukható virágkés pedig nem használható a könyv utolsó hajtogatásának hátulján.
A hazai könyv-ofszetnyomó rotációs nyomdagépek általában három hajtogató kést tartalmaznak, az első hajtogató vágó a hajtogatógép háromszöglapjának tetején található, amely a papírszalagot középen osztja fel. Példaként a teljes tekercspapír tizenhat-nyitott könyvkapcsát vesszük a weboldal szélességének felére, azaz négy nyílás méretűre, általában egy kerek fogaskerekes virágkés; A második hajtogató kés a hajtogatógép hajtogató hengerében található, és feladata, hogy az első hajtásra merőlegesen elválasztja a különböző elrendezésű felsőt és lábfejet, és a tűél és a vágóél felére hajtsa, azaz nyolc nyílás méretűre, általában egy csík fogazott virágkés; A harmadik hajtogató kés szintén a hajtogatógép hajtogató hengerében található, és az a funkciója, hogy a különböző elrendezésű kötőélt a vágóéltől a második hajtásra merőlegesen leválasztja és a weblap szélességének negyedére, azaz tizenhat lap méretére behajtsa, általában körfogas virágkés, de időszakos lóháton történő rögzítéshez nem használható.
Bár a hajtogatógéphez virágkés is tartozik, könnyen előfordulhat, hogy egy nyolcas ránc-gyűrődik a különböző szubsztrátumok, különböző eljárások vagy különböző hibakeresési módszerek miatt, ami befolyásolja a termék szépségét és minőségét.
A könyv- és folyóirat-ofszetnyomó kerékhajtások ráncosodásának okainak elemzése
01
Szubsztrát tényezők
A leggyakoribb nyomdapapírok közé tartozik az írópapír (beleértve az újságpapírt, a szótárpapírt stb.), az ofszetpapírt és a könnyű papírt. A papír súlyát tekintve minél nagyobb tömegű az azonos típusú papír, annál könnyebben gyűrődik le. A papírtípust tekintve a világos papír nagyobb valószínűséggel gyűrődik, mint az azonos grammsúlyú ofszetpapír, az ofszetpapír pedig nagyobb valószínűséggel gyűrődik, mint az írópapír.
02
Folyamattényezők
A különböző fóliák kialakítása nagy hatással van a redők kialakulására, és általánosságban elmondható, hogy minél kisebb a fólia, annál valószínűbb, hogy ráncok jelennek meg. Ennek az az oka, hogy minél kisebb a fólia, annál több hajtás van a papíron. Például a tizenhat-fóliós könyvklip hajlamosabb a ráncosodásra, mint az okta-fóliós könyv-tartója, mivel a tizenhat-fólió többször össze van hajtva, mint az okta-fólió.
03
Berendezési tényezők
A forgógépek összecsukható mechanizmussal vannak felszerelve, és a hajtások általában akkor jönnek létre, amikor a hajtogatógép össze van hajtva. Általánosságban elmondható, hogy az alacsony-konfigurációjú berendezések nagyobb valószínűséggel gyűrődnek, mint a nagy-konfigurációjú berendezések, és a háztartási berendezések nagyobb valószínűséggel gyűrődnek, mint az importált berendezések, mivel a magas-konfigurációjú berendezések vagy az importált berendezések tudományosabbak az összecsukható gépek tervezésében.
A hazai könyv- és folyóirat-ofszetnyomó rotációs gépek általában háromszori{0}}hajtogatással rendelkeznek, amellyel egy fóliópapírt háromszor lehet hajtogatni. Az első hajtás a háromszöglap helyén van, a háromszöglap tetején pedig egy kör alakú fogazott penge található a nyomókerék rögzített tengelyének közepén, amint az 1. ábrán látható, amikor a papír áthalad a nyomókeréken, a kör alakú fogazott penge a papír középső helyzetét pontvonalra osztja, és amikor a papír a háromszög alakú lap alsó felébe kerül, hadosztály pozíciója.
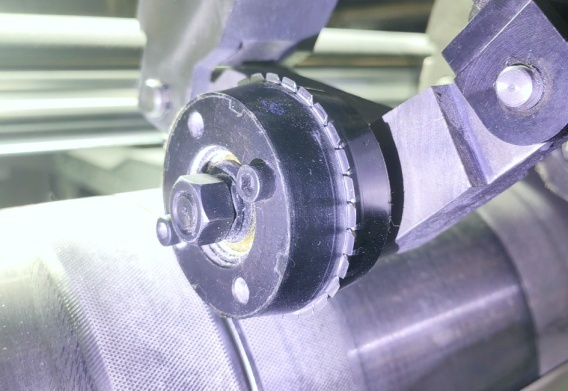
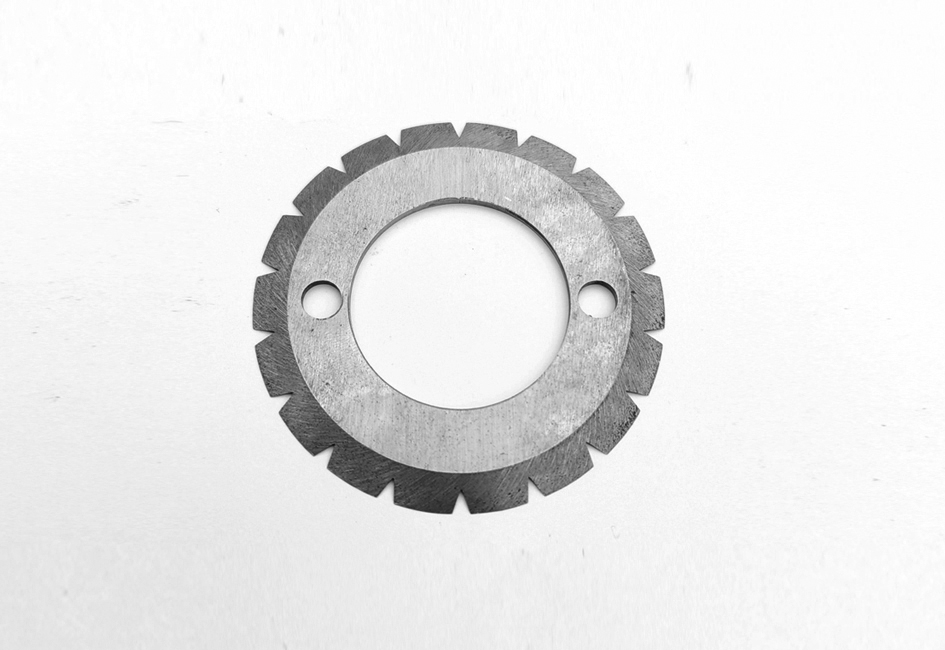
1. ábra Az első összecsukható penge alkatrész (balra) és az első összecsukható penge (jobbra)
A második hajtás az első hajtás alatt található. Elhelyezi a papírt a hajtogatáshoz, és egyetlen-lapos vágást végez a görgők közötti koordináció és nyomás révén. A hajtogatási pozicionálás azt jelenti, hogy a papírt egy perforáció mentén osztják szét a hajtogatási pozícióban úgy, hogy a görgőkkel megnyomják. Az alapelv az, hogy két egymáshoz igazított hengerre fűrész-fogak és gumiszalagok vannak felszerelve, amint az a 2. ábrán látható. Amikor a két görgő forog, a fűrész-fogak nekinyomódnak a gumicsíkoknak, és perforációs vonalakat hoznak létre az áthaladó papíron. A perforálás után egy vágókés a tekercspapírt külön lapokra vágja, a második hajtogató mechanizmus pedig a hajtás helyén hajtja össze a papírt.
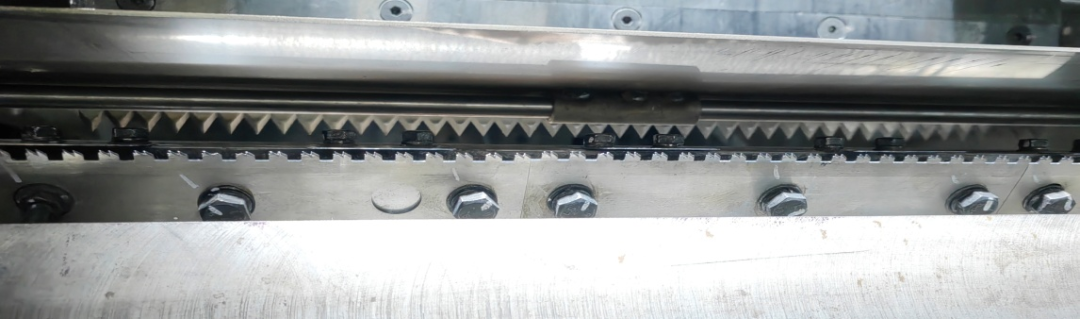
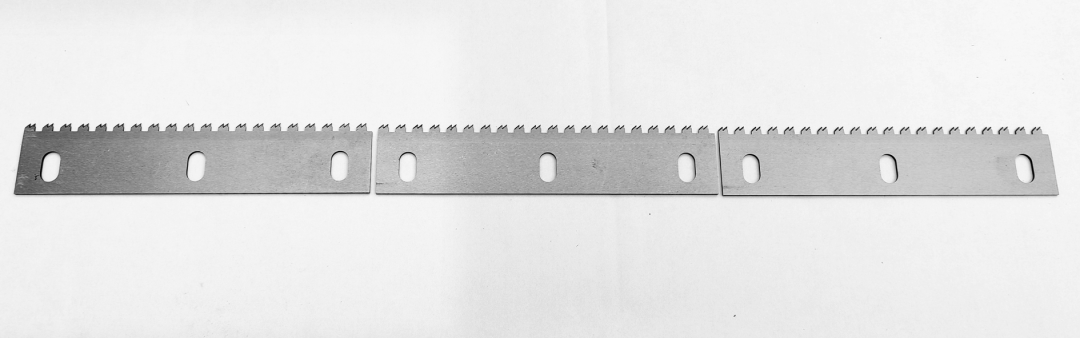
2. ábra: A második hajtogatószerszám-vágókés tartóeleme (balra) és a második hajtogatószerszám-vágókés penge (jobbra)
A harmadik hajtogatást általában aprító mechanizmussal érik el. A tényleges gyártás során az, hogy szükség van-e három-szeres-vágókésre, a kötési folyamattól függ, amint az a 3. ábrán látható. A nyeregtűzésnél nem lehet stancolt-vágó kést használni, míg a tökéletes kötéshez vágókés szükséges. A vágókés mechanizmusa a második hajtási igazítást rögzítő tengely tetejére van felszerelve. Elve hasonló a második hajtás szaggatott vonal felosztásához. A kör alakú, fogazott{10}}vágókések és a megfelelő szerszám-vágási pozíciók két igazítógörgőre vannak felszerelve, és a használatot a folyamatnak megfelelően állítják be.
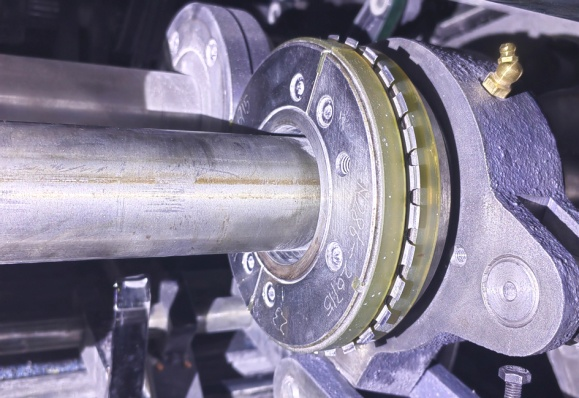
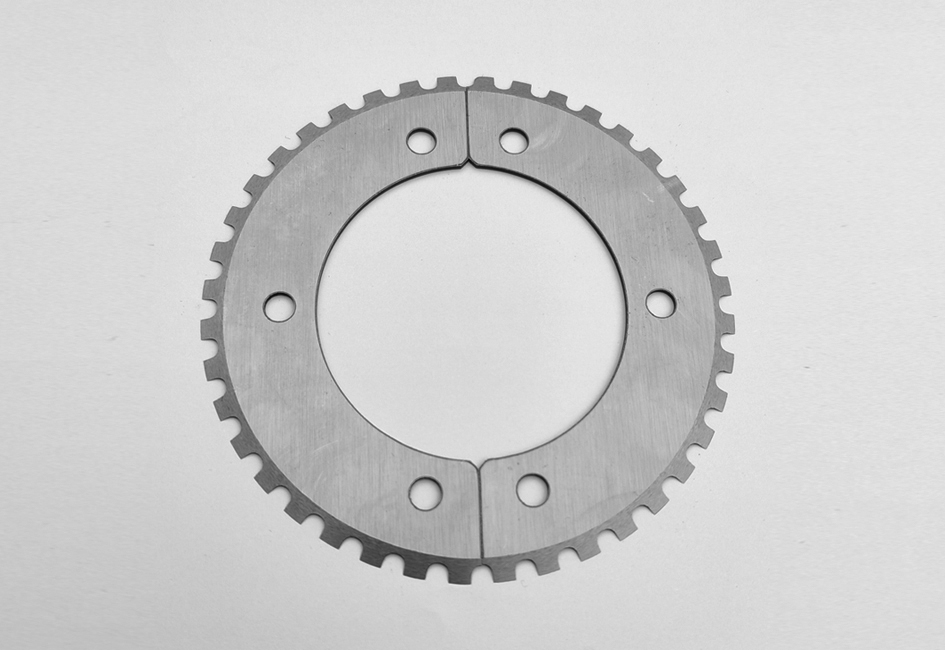
3. ábra Harmadik összecsukható kés részek (balra), harmadik összecsukható penge (jobbra)
Javító intézkedések a könyv- és időszaki ofszetnyomtató görgős lapjainak hajtogatásához
01
A nyomtatott anyagok tekintetében
A gyűrődések elkerülése érdekében jó minőségű-könyvtermékek gyártása során a nyomtatáshoz a legmegfelelőbb papírtípust és grammsúlyt kell kiválasztani a termék típusának és jellemzőinek megfelelően. Az általános tankönyvekhez és taneszközökhöz leginkább az ofszetpapírt és az írópapírt, az ofszetpapírt és a világos papírt pedig a polcon lévő könyvekhez és szociális termékekhez használják leginkább. A papír súlyát olyan tényezők határozzák meg, mint a nyomtatott termék színe, a termék minősége és a lapok száma.
02
A kivitelezés szempontjából
A könyvforgatási oldal nem haladhatja meg a három hajtást, általában a két hajtás és az alatta lévő termékek nem jelennek meg a helyben végzett gépi hibakeresés esetén, a három-szeres termékek hajlamosak nyolc hajtásra, így a nagy-grammsúlyú papír három- és négy- hajtású terméket nem szabad könyv ofszet rotációs nyomtatásban nyomtatni, és a ráncok elkerülése végett használhatók.
03
Felszereltség szempontjából
A felszerelés kiválasztásakor célszerű figyelembe venni a magas konfigurációt vagy az importált berendezéseket, és igyekezni kell elkerülni a nyolcas ráncok kialakulását a hardver oldaláról. Alacsony-kategóriás vagy háztartási berendezéseknél megtalálhatjuk a módját, hogy a berendezés műszaki átalakítása során elkerüljük a nyolcas-alakú ráncok kialakulását, és most vegyük a hazai könyv- és folyóirat-ofszetnyomó forgógépet az elemzéshez.
Az első összecsukható pozícióban a gép saját kör alakú fogazott pengéje alapvetően megfelel a legtöbb termékkövetelménynek, például a nagy tömegű papírtermékeknél, a piacról választhatunk kevesebb fogazatú, hosszú késélű pengét; Laza klipnyomtatás esetén kevésbé fogazott és hosszú pengeélű pengét vagy egy egész kör éllel rendelkező pengét kell választani az utólagos-préselés megkönnyítése érdekében. A háromszöglap alján található hegy helyzete a papír aktuális helyzetének megfelelően van beállítva. A második hajtásvonal szegmentáló hatás döntő szerepet játszik a ráncok kialakulásában, és sok termék oka az, hogy a második hajtásnál nem használnak virágkést, vagy a virágkés nincs jól beállítva, és a virágkés nincs javítva.
Legyen szó bi-hajtogatásos termékről vagy három-hajtogatásról, ajánlatos a bi-hajtogatott virágkés használata, mert amellett, hogy a ráncképződést befolyásolja, a bi-virágkés a nyitásban és a kifáradásban is szerepet játszik, a könyv kisimul és kimerül vágás előtt, ha a papírt nem használjuk a bi-levegőt. nem jó, ami egyenetlen vágóélek jelenségéhez vezet a vágott könyv bemetszésében.
Bi-vagy alacsony-grammú papírtermékek esetén közvetlenül használhatja a géphez mellékelt három fogazott pengét, de három-hajtogatású vagy nagy-grammú papírtermékekkel találkozva, a ráncok elkerülése érdekében javíthatjuk a bi-lapátokat, amelyek a következők: Először is válassza ki a megfelelő alkalmazhatóságot és anyagot a tartósság biztosítása érdekében; másodszor, a három penge egyetlen pengeként van kialakítva a beszerelés és beállítás megkönnyítése érdekében; A harmadik a fűrészfog javítása, a teljes fűrészlap középső helyzetének módosítása körülbelül 30 mm-re, és a vágóél hossza mindkét oldalon csökken, ahogy az a 4. ábrán látható. Ez a fejlesztés nem csak a kimerülést segíti elő, hanem szerepet játszik a harmadik hajtási hajtások létrejöttében is.
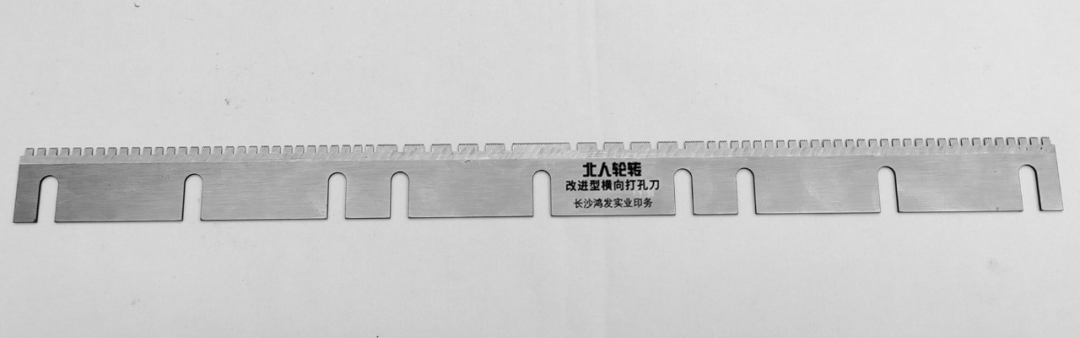
4. ábra Második hajtás, továbbfejlesztett szerszám-vágókés
A jó pont- és vonalelválasztó hatás elérése érdekében a gumiszalag kiválasztása is nagyon fontos. Célszerű közepes keménységű gumiszalagot választani, és a pozíciót megfelelően kell rögzíteni. A papír-vágó kés és a két-hajtogató mechanizmus a szokásos módon állítható. A harmadik hajtogatott nyereg-varrás nem használhat stancolt-pengéket; csak a tökéletes kötési folyamathoz használnak stancolt-pengéket. Ehhez a stancolt-pengéhez a tényleges papírhelyzetnek megfelelően beépített-matrica vagy opcionális, valamivel hosszabb élű penge is használható, de a penge éle nem lehet túl hosszú, különben laza lapokat okoz, ami befolyásolja a tökéletes kötési folyamatot.
Összefoglalva, a könyv- és időszakos eltolásos forgóhajtások gyűrődését több tényező is befolyásolja. A tényleges gyártás során a ráncok helyzetének és mértékének megfelelő átfogó elemzést kell végeznünk, jó folyamattervezést kell végeznünk, megelőző intézkedéseket kell hoznunk, ugyanakkor tovább kell vinnünk a mesterségbeli és innovációs szellemet, a gépelemeket a ráncok megelőzésére igazítani és javítani, hogy megfeleljünk a piac és az ipar folyamatosan javuló termékminőségi igényeinek.