


Szeszesital-csomagoló dobozok teljes körű ismerete, kérjük, jelölje meg a könyvjelzővel!
A papírból formázott csomagolódobozokat különböző alkatrészekből és több részből állítják össze, amelyeket felületi anyagok és formázott csontanyagok ragasztásával és laminálásával alakítanak ki. Jelenleg a papírformázott csomagolódobozokhoz használt anyagok diverzifikációja és összetettsége egyértelmű tendenciát mutat. A felületi anyagok többnyire papír, műanyag, szövet, bőr stb., míg a kialakított csontanyagok többnyire karton, közepes rostlemez, műanyag, bádog stb.
A felhasznált anyagok széles választékának, a hosszú gyártási folyamatnak, a több komponensnek és a bonyolult szerkezetnek köszönhetően az ilyen típusú csomagolódobozokat főként kézzel gyártják. A piaci kereslet jelentős növekedésével, az ipari gyártási és automatizálási színvonal javulásával, valamint az egyre élesedő piaci versennyel azonban az ilyen típusú csomagolódobozok dobozszerkezetét alapvetően szabványosították. Az olyan általános doboztípusok esetében, mint a felül nyíló vödördobozok, ég és föld dobozok, könyves dobozok, fiókos dobozok stb., a teljes gyártósort automatizálták.
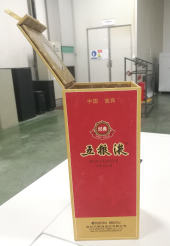
Az 1. ábrán látható felső nyíló vödördoboz egy felülről nyitott, függőleges négyzet alakú dobozra vonatkozik, amely függőleges doboztesttel és hozzá kapcsolódó rázófedéllel rendelkezik; A 2. ábrán látható ég és föld doboz egy olyan csomagolódobozra vonatkozik, amely két lezáratlan egyedi dobozból áll, amelyek felső és alsó dobozai nincsenek egymással összekötve, és fedőformába vannak zárva. A felső doboz az ég, az alsó pedig a föld; A 3. ábrán látható könyv alakú doboz egy olyan csomagolódobozra utal, amely jobbról balra nyitható, mint egy könyvet lapozgatva. Általában két részből áll: egy archéjból és egy belső dobozból. Az archéj körbeveszi a belső dobozt, és az archéj egy része megfordítható, ez a fedél.
Nyissa ki az 1. ábrán látható vödördobozt
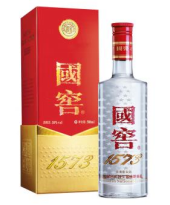
2. ábra: Ég és Föld doboz
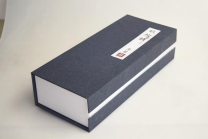
3. ábra Könyvdoboz
Ami a fent említett három általános doboztípust illeti, számos berendezésgyártó van Wenzhouban, Zhejiangban és Dongguanban, Guangdongban, akik kapcsolódó automatizálási berendezéseket gyártanak és kutatnak. Egyesek csak segédberendezéseket gyártanak az összeszerelősoron, például habpréseket, hajtogatógépeket stb. Egyesek megfelelő automatizálási berendezéseket gyártanak egy bizonyos alkatrészhez, például héjkészítő gépeket, fedőlemez-összeszerelő gépeket, hordódoboztest-formázó gépeket, égbolt- és földdobozformázó gépeket stb.; Néhány vállalkozás egyetlen doboztípushoz fejlesztett ki egész soros automatizálási berendezést, amely magában foglalja a különböző alkatrészek automatizált öntését, a különféle fröccsöntő munkaállomások automatizált csatlakoztatását és a különféle alkatrészek automatizált összeszerelését, beleértve a doboztestet, a doboz fedelét, az ütéscsillapító betétet, a zsákolást stb. Azonban nem rendelkeznek a több doboz típusú automatizálási gyártósorhoz szükséges gyártási kapacitással.
Összességében az ilyen típusú csomagolódobozok automatizált gyártósorainak fejlettségi szintje még mindig hiányzik. A hagyományos nyomó- és csomagológépekkel, például nyomdagépekkel, melegsajtológépekkel és stancolt{1}}vágógépekkel összehasonlítva még mindig jelentős a különbség a sebesség, a pontosság, a stabilitás és az általános minőség terén. A jövő hosszú és nehéz. A szeszesitaltermékek szupermarketek polcainak piaci megjelenésének felmérése alapján a meglévő főáramú italformázott csomagolódobozok szerkezetének elemzése készült. Kommunikációt folytattak több italformázott csomagolódoboz- és késsablon-gyártóval, és látogatásokat és vizsgálatokat végeztek az automatizálási berendezések gyártóinál az ilyen termékek esetében. A szerző összefoglalta a szeszesital-formázott csomagolódobozok felépítésével kapcsolatos legfontosabb ismereteket, hogy elősegítse a hatékony berendezések kiválasztását, új termékek fejlesztését, valamint az új versenytársak számára a gyors és stabil tömeggyártást.
Általános megjelenés
01
Nyitási irány
A vödör alakú dobozok és a könyv alakú dobozok kinyitásának általános módja az, hogy a fedelet jobbról balra fordítják, és a nyitónyílás általában a jobb oldalon található; De az elmúlt két évben észrevehető tendencia volt, hogy a fedelet elölről hátrafelé nyitják.
A Tiandi doboz kinyitásának két fő módja van: felfelé és lefelé. Felbontás után a dobozban lévő összes termék a földön marad. Ha a doboz méretaránya függőleges, akkor papír- és csontszerkezetre hordó alakú dobozformázó eljárással egy nagyobb magasságú doboz is kialakítható.
02
Közös helyzet
A kijelző felülete az elülső oldalon, a középső varrás általában az oldalon, a hátoldal közelében található. A bal és a jobb oldal egyaránt elfogadható. A fröccsöntés után az átlapolt illesztés széle nem lehet a kijelző fő felületén.
Forgácsolási irány
Általában a papír felületi papírt az elején, míg a műanyag bevonatú papírt és a bőr színű felületet a hátoldalon stancolják. Ezen túlmenően, nagyon kis számú termék, amely magas kontúrkövetelményekkel rendelkezik, V{1}}alakú hornyot tartalmaz a hátoldalon a színfelület bemélyedéséhez.
Automata formázógép papírszerkezete
Az iparban legelterjedtebb formázógép gyártósor a papíradagolás irányán alapul, az arcpapír alja a jobb oldalon, a középső varrás elülső éle pedig előre. Az előre etetés a standard modell. A gép formázása a papírirány bal oldalán történik. Természetesen van néhány szabálytalan szájformájú, differenciált elrendezésű csomagolódoboz is, amelyeknél a formázógépnek az ellenkező irányú adagolása szükséges, vagyis a középső varrás átlapoló éle az utolsó oldalon van.
Kialakítható, hogy az alsó papír csatlakozik-e a doboztesthez, és van-e nagy terület átfedő élek. Formázáskor ragasztót viszünk fel az arcpapír hátuljára, és a táblát az egyik oldalon túl a középső varratszél irányában igazítjuk. Az előlap hátoldala a tábla hátuljához van ragasztva, és az igazítási formázás sematikus diagramja a 4. ábrán látható.
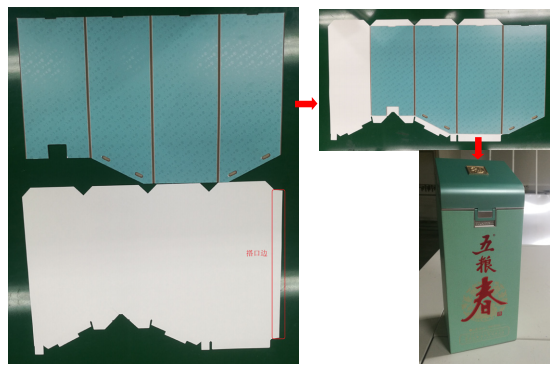
4. ábra Az illesztési formázás sematikus diagramja
Színhez illő méret
01
Furatátmérő illesztés
A színes felületnek a táblafurat közepéhez igazítása után a színes felület átmérője kívül 4 mm, belül 5 mm, a karton lyuk átmérője pedig megegyezik a belső színes felületével. Nyissa ki a vödör doboz rázófedelét, és a színfelületen lévő belső és külső lyukak méretének meg kell egyeznie az ipari karton méretével, amely 6 mm.
02
Dupla behúzási vonal
A dupla bemélyedés szélességét úgy tervezték, hogy a tábla vastagságától függően 0,3 mm-rel növekedjen.
03
Közös él kialakítása
Az átfedő él három típusra oszlik: szájátfedő, középső varratátfedő és alsó átfedés. Az átlapoló él szélessége 15-20 mm. A száj és az alsó átfedő él matrica érintővonala 0,5 mm-re van a legközelebb a száj és az alsó bemélyedés vonalához.
A szájcsukló élének lejtése 90 fokos, a könyv alakú doboz szájízületének érintővonala pedig 45 fokos lejtéssel metszi a bemélyedést. A középső varrat illesztési élének lejtése 10-15 fok. Az alsó illesztési él lejtése 90 fok.
04
Színes oldalméretek
A középső varrás oldalmérete megegyezik a másik oldal méretével, mínusz 0,5-1 mm.
Ipari karton
01
A karton zsugorodási mérete az arcpapírhoz képest
A könnyen nedvszívó és jelentősen megnövekedett méretű arcpapír olyan anyagokra vonatkozik, amelyek hátoldalán nincs vízzáró réteg, általában kis súlyú, 105-125 g tömegű papírra vonatkozik. A papírfelület szélessége -0,3 mm, a karton magassága -1 mm.
A közepes méretű, vízelnyelő arcpapír a hátoldalán záróréteggel ellátott anyag, amelyet általában 150-190 g-os speciális papírokhoz és fehér kartonpapírhoz használnak arcpapírhoz. A papírfelület szélessége -0,5 mm, a karton magassága -1 mm.
A víz felszívása után kis méretnövekedésű arcpapír a hátoldalán tömítőréteggel ellátott anyagokra vonatkozik, általában a 255-375 g-os arany ezüst kartonra és a nagy súlyú speciális papírra. A papírfelület szélessége -0,7 mm, a karton magassága -1 mm.
Az ipari kartonban az oldalvarrás szélességét azonban nem szabad csökkenteni, és összhangban kell lennie a másik oldalvarrás szélességével. A probléma kiváltó okának azonosítása után megfelelő műszaki követelményeket állítottunk a dombornyomó henger cseréjére. Először is megköveteljük, hogy a dombornyomó henger cseréje előtt megmérjük az átmérőhibát mindkét végén. Ha a hiba meghaladja a 0,5 mm-t, tilos a gépen használni. A dombornyomó hengert újra kell köszörülni, és meg kell jelölni nagy és kis fejjel; A második az, hogy elkerüljük, hogy a szomszédos egységek dombornyomó görgőinek nagy és kis fejei azonos oldalra nézzenek. A fenti intézkedések alapvetően kiküszöbölték a dombornyomó henger mindkét végén lévő egyenetlen átmérők miatti pontatlan felülnyomás problémáját.
02
Párosítási módszer a kartonlapok között
A kartondoboz testének varratai közötti összekapcsolásnak általában két módja van, amelyek a homorú és domború csatok összekapcsolása, valamint a 45 fokos ferde élek összekapcsolása. Általában kétféleképpen lehet összekötni a kartondoboz alját az alsó lemezzel, amelyek a homorú és domború csatok összekapcsolása, valamint a derékszögű élek ütközése.
Hosszú távú -ellenőrzés után, legyen szó akár automata formázógépekről, akár hagyományos kézi műveletekről, a konkáv domború csat egymásba illeszkedő szerkezete stabilabb és stabilabb, és kisebb a nagy és alacsony szögek valószínűsége. A konkáv domború csat mélysége megegyezik a -0,1 mm-es karton vastagságával, a homorú és a domború pozíció között 1 mm szélességkülönbség. A doboztest alján található hornyos csat trapéz szélessége 20-35 mm. A középső varrásnál homorú domború csat mindkét végétől 20 mm távolságra van kialakítva, öt egyenlő részre osztva.
03
A fogak vonala
Az öntapadós vákuumpárnákat és szalagokat igénylő ipari kartondobozfedelek a pozicionáláshoz fogazott késekkel is kialakíthatók. Azt a helyet, ahol a kartont le kell tépni, fogazott vonallal kell kialakítani, hogy a szakadás után csökkenjen a sorja.
04
A fogak vonala
A szájszalag szélessége 18-25 mm, általában 20 mm. A hordó alakú dobozszáj szalag hátulját késsel félbevágjuk, így a kartonpapír vastagságának 1/3-a vágatlan marad.
05
Slot követelmények
A hornyolási szöget egyértelműen fel kell tüntetni a szerszámrajzfájlon. A különböző termékek résszögét a meglévő eljárásokban az 1. táblázat mutatja.
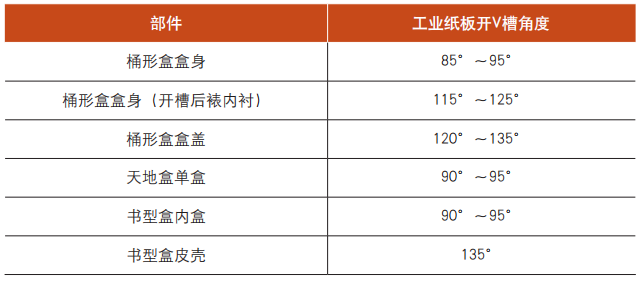
1. táblázat Ipari karton résszögei
A toldás számít
Az iparban szokásos papírméretek normál 787 × 1092 mm és nagy 889 × 1194 mm, a tekercspapír szélessége 787 mm és 889 mm. Az első papírméret általában vízszintes, a második méret pedig a függőleges irány, vagyis a szálirány.
Illesztéskor a papír megtakarítása érdekében fontolja meg a szabványos 787 mm-es és 889 mm-es vízszintes méretek használatát. A papírgyártók valószínűleg nem változtatnak ezen a méreten, hacsak az egyszeri rendelési mennyiség nem éri el a több száz tonnát. A papír hosszanti méreteinek testreszabhatósága igen magas.
01
Doboztest toldás
Ha több panelt szerel fel a doboztestre, a paneleket fejtől fejhez és fejtől farokhoz kell szerelni úgy, hogy az 1. panel közepe szimmetrikus legyen, és a 3. panel réspozíciói a lehető legjobban igazodjanak egymáshoz.
02
Dobozfedél összeszerelése
A dobozfedél ipari karton farkát két illesztéssel, középső fogazott késsel vagy pontcsatlakozással kötjük össze, majd többszörös illesztést készítünk.
03
Béléspapír elrendezés
Ha a kis súlyú béléspapírnak nagy a hosszúság és a szélesség aránya az egyszeri illesztésnél, a többszörös összeillesztéshez az egyszeri toldás hosszú oldalának merőlegesnek kell lennie a papír hosszirányára, a hosszú oldalának pedig párhuzamosnak kell lennie a papír keresztirányával. Általában egyetlen papírlap első mérete a papírminta vízszintes mérete.
04
csatlakozási pont
Pontos csatlakozások a toldások között 0,8 mm-es pontszélességgel a stancolási-vágás megkönnyítése érdekében. Pont a V-horony vonalán vagy a homorú domború helyzet mindkét oldalán, ne a hornyon, a szájon vagy a jól látható részeken.
A közel két éves vizsgálat, elemzés és gyártási gyakorlat során a vállalat több gyártósort nyitott meg, beleértve a hordódobozok, ég és föld dobozok, könyvdobozok és hagyományos kézi összeszerelő sorok automatikus alakítósorait. A folyamattechnológia és a gyártási operátorok mind átalakultak a korábbi szokásos hajtogatódoboz-iparhoz képest, és a gyártási kapacitás a nem létezőről a meglévőre nőtt, és mára eléri a napi 80 000 darabot.
Függetlenül attól, hogy a szerkezet egyszerű vagy összetett, a felületi papír- és csontanyagok változásai a fenti józan ész szempontjai szerint származtathatók és alkalmazhatók. Mindaddig, amíg az illesztési méretek sorrendje tisztázódik, a külső alkatrészek belső méretei a belső alkatrészek külső méreteihez illeszkednek, és figyelembe veszik az anyagvastagságot, a préseletlen vastagságot és a hornyolatlan vastagságot, az új projektek csökkenthetik a gyártási akadályokat és gyorsan tömeggyártásba léphetnek.