


Ezt a négy fő módszert el kell sajátítania
Az öntapadó címkék gyártása során a stancolt{0}}vágás minősége közvetlenül befolyásolja a következő folyamat-a címkézési szakasz gyártási hatékonyságát. A rossz stancolt-vágás könnyen címkeszakadáshoz vagy helytelen beállításhoz vezethet a nagy sebességű-címkézés során, ami jelentős problémákat és veszteségeket okozhat a címkenyomtató cégeknek. Közvetlenül befolyásolja a végtermék megjelenését és a vásárló felhasználói élményét is. Számos tényező befolyásolja a stancolt-kivágás minőségét, és a különböző címkés termékek eltérő követelményeket támasztanak a vágás folyamatával, módszereivel, minőségével, hatékonyságával és költségszabályozásával szemben. Ez a cikk ezekre a problémákra irányul, és az általánosan használt stancolási módszerekkel kezdődik, és referenciaként összefoglalja a jelenlegi alkalmazási állapotot, valamint a piacon elérhető különféle stancolási{11}}módszerek előnyeit és hátrányait.
Jelenleg nagyjából négyféle öntapadós címkés-vágási módszer létezik: CNC-vágógép, síkágyas-vágás, forgószerszám-vágás és lézeres sajtoló-vágás.
01
CNC vágógépek
Költségmegtakarítási szempontból a síkágyas vágó-és CNC vágógépek takarítják meg a legtöbb anyagköltséget, különösen a CNC vágógépek esetében. Fogyasztási költségük nemcsak alacsony, hanem gyors és kényelmes is, nem igényel fizikai vágószerszámok előkészítését. Egyetlen elektronikus szerszámfájl futtatható számítógépen vagy mobilalkalmazáson keresztül vágási parancsok kiadásához, egy vagy több speciális vágófej egyidejű működésével, előre beállított vágási vonalakat követve vagy kamerák segítségével az automatikus élérzékeléshez. A fejek vágási mélysége az anyagvastagságnak és az előre meghatározott címkefolyamat követelményeinek{5}} megfelelően van beállítva, és a folyamat során a vágófejeken a tényleges vágási nyomok alapján kisebb módosításokat lehet végezni.
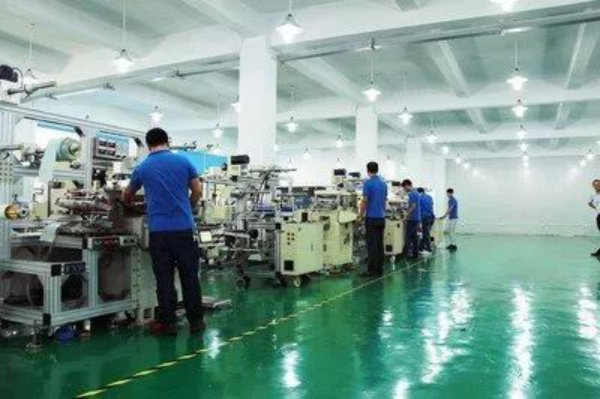
Ezenkívül a CNC vágószerszámok munkaterülete 300 mm-től 2000 mm-ig terjed. Minél nagyobb a vágási szélesség, annál kisebb a pozicionálási pontosság és az ismételhetőség. A CNC vágógépek vágási sebessége 400 mm/s és 2000 mm/s között van. Minél több vágófej van, annál gyorsabb a papíradagolás. Mivel a CNC vágógépek viszonylag olcsók, alkalmasak kis címkenyomtató cégeknek, nyomdáknak vagy próbanyomtatásra. A CNC vágógépek vágási hatékonysága és pontossága azonban alacsonyabb, mint a másik három sajtoló{10}}vágási módszernél, így alkalmasabbak kézi címkézésre.
02
Síkágyas szerszám-Vágás
A CNC vágógépekkel összehasonlítva a síkágyas -sajtolás a legkorábbi és leggyakrabban használt vágó-módszer, amelyet a címkenyomtató cégek választanak. A síkágyas-vágás alacsony kés-előállítási költséggel és gyors kés-készítési sebességgel rendelkezik (a minták összetettségétől függően). A síkágyas vágószerszámok -általában kézi késelrendezéssel vagy lézervágással készülnek. Ez azt jelenti, hogy a CNC automatikus hajlítás és késelrendezés a pengéket közepes-sűrűségű farostlemezekre szereli fel, végül pedig a pengével{10}}elhelyezett szerszámot a vágógép késtartójára szerelik fel.
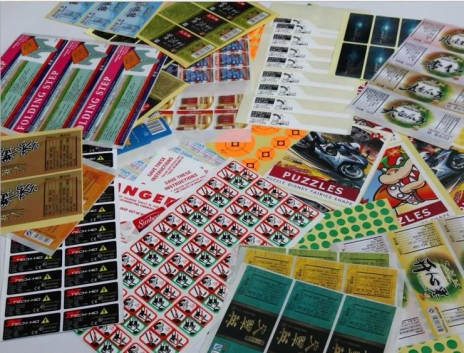
A síkpréses lapos sajtolószerszámok -vágási hatékonysága sokkal magasabb, mint a CNC vágógépeknél. A papíradagolási sebesség 20 m/s-tól 100 m/s-ig terjed, a lapospréses lapos szerszámvágó gépek ára pedig több tízezertől százezer jüanig terjed. Alkalmas kis megrendelésekre, sürgős rendelésekre, mintákra, viszonylag szűk hálószélességű nyomtatásra, nem -nagy sebességű- automatikus címkézésre, valamint olyan megrendelésekre, ahol nincs szükség szigorú követelményekre a hátlapon lévő vágásnyomokra.
03
Forgó szerszámos vágás
A rotációs stancolást, más néven forgókés vágást, először a sajtolás utáni feldolgozásban használták-, majd a napi vegyipar, elektronikai és gyógyszeripar széles körben alkalmazta. Az elmúlt években a flexonyomtatási technológia rohamos fejlődésével és a címkenyomtató cégek magasabb termelési hatékonysági követelményeivel ez a stancolási-módszer fokozatosan a fő stancolási-módszerré vált.
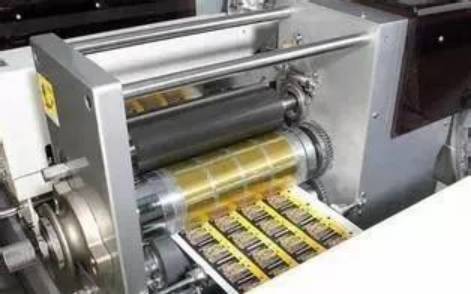
A gyártási összekapcsolás szempontjából a rotációs vágószerszámot in-soros és offline stancolásra oszthatjuk. Az in-soros stancolt vágás főként a forgószerszámos vágóegységgel felszerelt flexografikus préseken történik, ami lehetővé teszi, hogy a matrica-vágási követelményeket a címkenyomtatással egyidejűleg teljesítsék. A szerző által kiszolgált ügyfelek körében a soros vágószerszám körülbelül két-harmadát teszi ki, percenként több tíz métertől 200 m/percig terjedő sebességgel, ami nagymértékben javítja a gyártás hatékonyságát. Az offline stancolt vágás kényelmes az ofszet, mélynyomtatás és flexonyomtatás offline sajtolási követelményeihez-.
Jelenleg a forgószerszám-vágás a leghatékonyabb vágási-módszer, és a legjobb szabályozást kínálja a vágószerszám-vágási pontossága felett (±0,0025 mm, ami azt jelenti, hogy a szerszámnak át kell vágnia a ragasztóréteget a szilikonréteg sérülése nélkül). Jelentős előnyökkel rendelkezik a nagy-sebességű automatikus címkézés, az ultravékony leválasztó fólia (40 g alatti üveg, PET 0,030 mm alatti), a varratmentes kidolgozás követelményei, az anyagok speciális pengeszög-szabályozása (40 fok – 60 fok), valamint a speciális pengekezelések, mint például a kopásálló{11}μdén 5–0 mm-es krómréteg, tapadásgátló-bevonatok és még sok más.
A forgó-vágószerszámok gravírozott késekre és hajlékony pengékre oszlanak, és a flexibilis pengével végzett forgó-matricás vágás egyre inkább felváltja a rotációs gravírozott késeket és a lapos szerszám-vágási módszereket.
A forgógravírozott kés egy penge, amelyet úgy készítenek, hogy a kés hegyét (vágóvonalat) közvetlenül marják egy 45 #-os acélhengeren számítógépes-vezérelt három-tengelyes vagy több-tengelyes (CNC) megmunkálással, majd a hegy keménységének és egyéb tulajdonságainak kezelésével. A forgógravírozott kés és a pengehenger egybeépült, a laposságot CNC pontossággal szabályozza, ami nagy síkságot és egyszerű kezelést eredményez. A pengehengert csak egy csúszó résbe kell helyezni és meg kell nyomni. A hátrányok a magas költségek és a kényelmetlen csere; amikor a kés hegye elhasználódik, azt vissza kell küldeni a szállítónak élezésre vagy új hegyre, ami jelentős karbantartási idővel és logisztikai költségekkel jár. A nyomdák általában több tartalék pengehengert tartanak fenn, hogy biztosítsák az élezés, a szállítás és a használat ciklusát, garantálva a folyamatos gyártást.
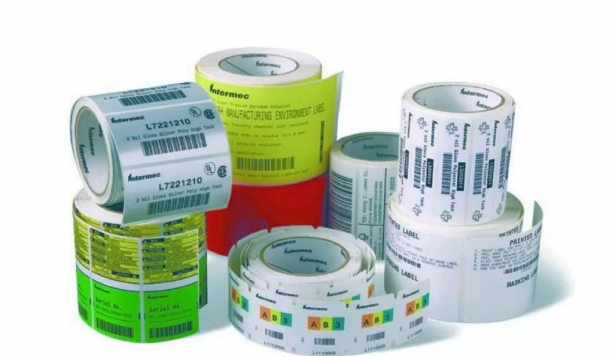
Mivel a hazai címkenyomtató cégek többnyire hazai gyártású gravírozókéseket használnak, a késhegyek kopásállósága változó, a gyenge kopásállóságú késhegyek nagyon gyorsan elhasználódnak. A kezelők gyakran folyamodnak erősebb nyomáshoz, ha nem jó a vágószerszám-, de gyakran figyelmen kívül hagynak egy problémát: a hátlap-vállvasának alakváltozási sebességét és keménységét a szerszám-vágóegysége alatt, valamint azt, hogy mekkora nyomást tud a hátsó-görgő vagy a támasztóhenger megsérülni a görgővel és a gyűrűvel. Ha a vállvas vagy a csapágyak megsérülnek, nehéz biztosítani, hogy a hátsó görgő-koncentrikusan forogjon, ami bizonyos nehézségeket okoz a precíziós stancolási-vágásban. A szerző azt javasolja, hogy a nyomást a vágószerszám-alap műszaki irányelvei szerint alkalmazzák.
A kerek-préselési hajlékony pengék általában jó-minőségű, nagy-keménységű európai rugóacélból készülnek, szigorúan ellenőrzött vegyi eljárással maratják, és számítógép-vezérlésű berendezéssel (CNC) gravírozzák. A kerek -sajtolási hajlékony pengék pontossága a tervezett magasságtól ±2,5 μm és ± 5 μm között szabályozható, így biztosítva az egyenletes stancolást. Minél magasabbak a penge pontosságára és élettartamára vonatkozó követelmények, annál magasabb az ár, amelyet a kombinációs folyamat és a késvonal hossza{10}}határoz meg. A címkenyomtató cégeknek a tényleges termékeik igényei szerint kell testreszabniuk a különböző folyamatkövetelményeket.
A kerek-gravírozókésekhez képest a kerek-sajtolású hajlékony pengék precízebb méretpontossággal rendelkeznek az élek között, és különféle testreszabott folyamatkövetelményeket teljesítenek. Különösen akkor, ha a penge kopásálló bevonata mindössze 5 μm–10 μm, keménysége elérheti a 73–75 fokot, ami megfelel az élettartam követelményének, és jól védi a berendezést, csökkentve a nagy nyomás okozta sérülések esélyét. Ezenkívül a kerek-rugalmas pengék szállítási ideje viszonylag rövid, általában 4–5 napon belül, a költségek alacsonyabbak, a csere és a biztonsági mentés pedig kényelmesebb. A kerek-préses hajlékony pengékhez azonban nagy-precíziós mágneses görgők vásárlása szükséges, és a pengék rögzítésekor tisztán kell tartani a mágneses görgő felületét és a penge kötőfelületét, nehogy por vagy egyéb törmelék tapadjon a penge és a mágneses görgő közé, ami tönkreteheti a penge egyenetlen hátlapját.
04
Lézeres szerszám{0}}vágás
A lézeres sajtoló-vágás a lézer által kibocsátott lézersugarat használja, a nyomtatott anyagra fókuszálva, hogy egyenletesen vágjon a tervezett kés-vonalalak szerint, és mikronszinten vágásnyomokat kapjon.
A lézeres matrica-vágáshoz nincs szükség fizikai szerszámlemezek készítésére, és lehetővé teszi a gyors váltást a különböző sorrendű grafikák között. A forgácsolási tervek számítógépen, különféle grafikai és anyagparaméterek beállításával, automatikusan generálva a szükséges vágásmélység jeleket, elkészíthetők, és többszörösen feldolgozhatók. A számítógép le tudja kérni a korábban beprogramozott vágási rutinokat, és azonnal megkezdi a gyártást, így megspórolja a hagyományos vágóformák cseréjéhez és beállításához szükséges időt.
Jelenleg a lézeres sajtoló-vágás lassabb, mint a hagyományos sajtoló-gépek, drágább, és égést okoz a vágóéleken. Minimális vonalszélesség-probléma is van a vágási vonalaknál. Leginkább meghívók, üdvözlőlapok, cukorkásdobozok, tortásdobozok, papírszobrok, papír-kivágások és ajándékcsomagoló dobozok készítésére alkalmas, de ritkábban öntapadós címkék készítésére használják.
Összefoglalva, a költségkontroll és a kis mennyiségek figyelembevételével választható a CNC vágógép és a kis sebességű síkágyas-vágógép; a kis-sebességű automatikus címkézés felé hajló termékszerkezetekhez vagy a nagyobb mennyiségek kézi címkézéséhez nagy-sebességű síkágyas és kis-sebességű forgószerszámos-vágógépek választhatók; nagy megrendelések esetén, változatos termékfolyamatokkal és anyagokkal, szigorú vágási jelekkel és többnyire nagy sebességű-automatikus címkézési rendelési struktúrákkal, a költség-teljesítmény aránya miatt a forgószerszám-vágás javasolt. A címkenyomtatási mezőben végzett lézeres -matricavágás továbbra is óvatosabb lehetőség, és a felhasználók a termék szerkezete alapján választhatnak megfelelő vágószerszámot{11}}. A fentiek csak személyes véleményeket képviselnek, és remélem, mindenkinek segítenek.